Konstruktionsregeln zur Minimierung der Nachbearbeitung nach dem Schmieden
Die Nachbearbeitung ist nach dem Schmieden oft notwendig, muss aber nicht den größten Teil der gesamten Fertigungsarbeit ausmachen. Wird das Schmiedeteil von vornherein auf das fertig bearbeitete Bauteil ausgelegt, können Hersteller das Material gezielt platzieren und unnötige Aufmaße vermeiden, die später durch Drehen, Fräsen, Bohren oder Schleifen entfernt werden müssen. Ziel ist es nicht, die Nachbearbeitung vollständig zu eliminieren. Kritische Abmessungen, Bohrungen, Lagersitze, Gewinde, Dichtflächen und andere funktionelle Merkmale erfordern in der Regel eine Bearbeitung, um die geforderten Toleranzen und Oberflächengüten zu erreichen. Das praktischere Ziel ist es, den Schmiederohling so nah wie möglich an das fertige Bauteil anzunähern und gleichzeitig genügend Material für diese Bearbeitungsschritte zu belassen. Dieser Ansatz macht die Abstimmung zwischen Bauteilkonstruktion, Werkzeugkonstruktion, Materialfluss und Bearbeitung deutlich wichtiger. Bereits in der frühen Planungsphase sollten Ingenieure die fertige Geometrie, die erforderlichen Toleranzen, die Belastungsbedingungen, das Material, die Schmiedetemperatur und die verfügbaren Maschinen gemeinsam bewerten. Ein gut geplanter Schmiedeprozess kann dann ein Bauteil erzeugen, das nur in ausgewählten Bereichen und nicht über den größten Teil seiner Oberfläche nachbearbeitet werden muss.
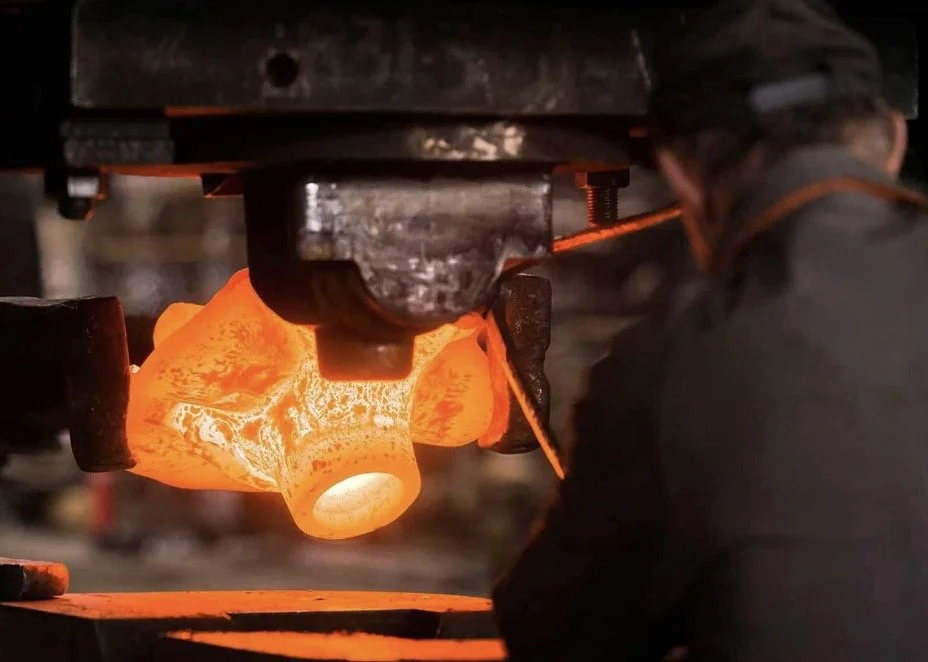
Wie sollte das fertige Teil die Schmiedekonstruktion beeinflussen?
Beginnen Sie mit der endgültigen, bearbeiteten Geometrie.
Ein Schmiedeteil sollte nicht unabhängig vom fertigen Bauteil konstruiert werden. Die endgültige Geometrie nach der Bearbeitung sollte Ausgangspunkt sein, um zu bestimmen, wo Schmiedematerial benötigt wird und wo die Schmiedeoberfläche ihren Endabmessungen möglichst nahekommen kann.
Eine Welle benötigt beispielsweise an beiden Enden präzise Lagersitze, während der Mittelteil mit einem weniger präzisen Durchmesser auskommt. Es wäre ineffizient, für die gesamte Welle die gleiche Bearbeitungszugabe vorzusehen. Die Lagersitze benötigen ausreichend Material zum Drehen oder Schleifen, andere Bereiche können jedoch potenziell näher an ihre Endmaße geschmiedet werden.
Das gleiche Prinzip gilt für Flansche, Ansätze, Verbindungsstücke, Zahnradrohlinge und andere unregelmäßige Bauteile. Ingenieure sollten zunächst die Funktionsflächen identifizieren und anschließend festlegen, welche Bereiche zusätzliches Schmiedematerial benötigen.
Dadurch wird ein kontrollierterer Übergang zwischen Schmieden und Zerspanen ermöglicht. Anstatt von jeder Oberfläche große Materialmengen abzutragen, konzentriert sich die Zerspanung auf die Merkmale, die tatsächlich eine enge Maßgenauigkeit erfordern.
Bearbeitungszugaben nach Merkmal definieren.
Ein häufiger Fehler ist die Anwendung eines einheitlichen Bearbeitungszuschlags auf das gesamte Schmiedeteil. In der Praxis können unterschiedliche Merkmale je nach Toleranz, Oberflächenbeschaffenheit, Position und Bearbeitungsverfahren unterschiedliche Zuschläge erfordern.
Eine Oberfläche, die auf einer Drehbank bearbeitet wird, benötigt möglicherweise ein anderes Aufmaß als eine Oberfläche, die gefräst oder geschliffen wird. Ebenso kann eine kritische Dichtfläche ein präziseres Aufmaß erfordern als eine nicht-funktionale Außenfläche.
Das Zuschlagsmaß muss auch realistische Schmiedetoleranzen berücksichtigen. Werkzeugverschleiß, Materialverformung, Temperaturänderungen, Nachbearbeitung, Wärmebehandlung und Maßabweichungen können die endgültigen Schmiedemaße beeinflussen. Ist das Zuschlagsmaß zu gering, können beim Bearbeiten Fehler sichtbar werden oder die Oberfläche nicht vollständig gereinigt werden. Ist es zu groß, werden wertvolles Material und Bearbeitungszeit verschwendet.
Aus diesem Grund sollte das Bearbeitungszugabe als Konstruktionsparameter und nicht einfach als zusätzliche Metallmenge, die der Zeichnung hinzugefügt wird, betrachtet werden.
Wie kann der Materialfluss unnötige Bearbeitungsschritte reduzieren?
Die Performance ist auf die Materialbewegung ausgerichtet.
Der Materialfluss ist einer der wichtigsten Faktoren beim Schmieden von endformnahen Werkstücken. Beim Schmieden schrumpft der Rohling nicht einfach in die Form des Werkzeugs. Das Material bewegt sich je nach aufgebrachter Last, Werkzeuggeometrie, Temperatur, Reibung und lokalem Widerstand in unterschiedliche Richtungen.
Eine gute Leistung steuert diese Bewegung, bevor der Hohlraum endgültig gefüllt wird. Dies trägt zu einer gleichmäßigeren Materialverteilung bei und reduziert übermäßige Materialansammlungen in Bereichen, die andernfalls große Mengen an Grat oder Bearbeitungsmaterial erzeugen würden.
Bei komplexen Schmiedeteilen reicht ein einzelner Bearbeitungsschritt möglicherweise nicht aus, um die Materialverteilung ausreichend zu kontrollieren. Vor dem eigentlichen Schmiedevorgang können Stauchen, Tiefziehen, Blockieren, Biegen oder andere Vorformverfahren eingesetzt werden. Die genaue Abfolge hängt von der Bauteilgeometrie und dem Werkstoff ab.
Ziel ist es nicht einfach, den Prozess zu verlängern. Ein optimal gestaltetes Vorformling kann den Endvorgang besser vorhersagbar machen und die Menge an überschüssigem Material reduzieren, das später entfernt werden muss.
Schützen Sie kritische Bereiche vor Unterfüllung und Defekten.
Die Reduzierung der Bearbeitungszugabe bedeutet nicht, sie blindlings zu verringern. Gelangt beim Schmieden zu wenig Material in einen kritischen Bereich, kann das resultierende Bauteil unvollständige Füllungen oder andere geometriebedingte Probleme aufweisen.
Deshalb muss der Materialfluss zusammen mit dem endgültigen Bearbeitungsplan berücksichtigt werden. In Bereichen, in denen die Materialbewegung während des Schmiedeprozesses erschwert ist, kann ein geringer zusätzlicher Aufmaßaufwand gerechtfertigt sein , während in anderen Bereichen deutlich engere Schmiedeabmessungen möglich sind.
Ingenieure können daher mithilfe von Materialflussanalysen Stellen identifizieren, an denen sich beim Schmieden naturgemäß Material ansammelt oder abnimmt. Die Schmiedegeometrie kann dann vor Produktionsbeginn angepasst werden, anstatt das Problem erst nach Beginn der Bearbeitung zu entdecken.
Welche Werkzeugkonstruktionsregeln tragen dazu bei, die Nachbearbeitung nach dem Schmieden zu reduzieren?
Platzieren Sie die Trennlinie strategisch.
Die Trennlinie der Matrize hat direkten Einfluss auf den Materialfluss, die Gratbildung und die Geometrie des fertigen Schmiedeteils. Ihre Position sollte entsprechend der Bauteilform und nicht einfach nach der einfachsten Matrizenkonfiguration gewählt werden.
Eine ungeeignete Trennlinie kann unnötigen Grat erzeugen oder ein schwer zu bearbeitendes Merkmal direkt an der Gesenktrennung platzieren. Sie kann außerdem das Nachbearbeiten erschweren und zusätzliche Abweichungen im Schmiedeteil verursachen.
Eine gut positionierte Trennlinie erleichtert das Füllen des Hohlraums und das Nachbearbeiten des Schmiedeteils. Sie trägt außerdem dazu bei, den Grat so zu platzieren, dass er entfernt werden kann, ohne wichtige Funktionsflächen zu beeinträchtigen.
Dies ist besonders wichtig, wenn die Nachbearbeitung minimiert werden soll. Erzeugt die Trennebene überschüssiges Material in der Nähe der fertigen Oberfläche, muss dieses Material später im Bearbeitungsprozess entfernt werden. Eine optimierte Werkzeugkonstruktion kann diesen Aufwand von vornherein reduzieren.
Geeignete Entformungswinkel verwenden.
Bei vielen Gesenkschmiedeverfahren ist das Entformen notwendig, da das Schmiedeteil aus dem Gesenk entnommen werden muss. Ein zu großes Entformungsgefälle kann jedoch unnötiges Material in die Schmiedegeometrie einbringen und die nachfolgende Bearbeitung erschweren.
Das geeignete Entformungsgefälle hängt vom Schmiedeverfahren, dem Werkstoff, der Werkzeugkonfiguration, der Kavitätstiefe und den Produktionsbedingungen ab. Es sollte daher als Teil der gesamten Werkzeugkonstruktion ermittelt und nicht als fester Wert für jedes Bauteil behandelt werden.
Ziel der Konstruktion ist es, genügend Entformungsschräge für ein zuverlässiges Ausformen zu schaffen und gleichzeitig die Schmiedegeometrie so nah wie möglich an die geforderte Form anzunähern.
Verwenden Sie großzügige Radien, wo der Materialfluss dies erfordert.
Scharfe Innenkanten sind beim Schmieden schwer zu füllen und können den lokalen Umformbedarf erhöhen. Sie können auch die Spannungskonzentration im Werkzeug erhöhen.
Richtig gestaltete Abrundungsradien ermöglichen einen gleichmäßigeren Materialfluss in den Hohlraum. Dies verbessert die Füllung und verringert die Wahrscheinlichkeit, dass zusätzliches Material für die Nachbearbeitung benötigt wird, nur um eine ungünstige Schmiedegeometrie auszugleichen.
Eine Vergrößerung jedes Radius ist jedoch nicht automatisch vorteilhaft. Der Radius muss weiterhin mit dem Endprodukt und den erforderlichen Bearbeitungsschritten kompatibel sein. Er sollte sowohl die Herstellbarkeit als auch die funktionalen Anforderungen erfüllen.
Wann ist das Schmieden in endkonturnaher Form angebracht?
Nutzen Sie die Geometrie nahe am Netz gezielt.
Das Schmieden in endkonturnaher Form ist besonders dann vorteilhaft, wenn die Reduzierung des Bearbeitungsvolumens ein wichtiges Produktionsziel ist. Es sollte jedoch nicht als Anweisung verstanden werden, jedes Merkmal auf sein exaktes Endmaß zu schmieden.
Manche Merkmale eignen sich naturgemäß für das Schmieden in Endformnähe, während andere besser durch spanende Bearbeitung hergestellt werden. Außenprofile, Vorsprünge und allgemeine Konturen lassen sich oft durch Schmieden nahezu auf ihre Endmaße bringen. Präzisionsbohrungen, Gewinde, Lagerpassungen und Dichtflächen erfordern hingegen üblicherweise eine zusätzliche Bearbeitung während des Schmiedeprozesses.
Die beste Konstruktion kombiniert daher Schmieden und Zerspanen, anstatt sie als konkurrierende Prozesse zu behandeln.
Eine erfolgreiche Strategie zur Herstellung von Bauteilen in nahezu endgültiger Form stellt für jedes Merkmal eine einfache Frage: Lässt sich diese Geometrie durch Schmieden konsistent herstellen, oder ist die spanende Bearbeitung der bessere Weg, um die geforderte Spezifikation zu erreichen?
Berücksichtigen Sie Maßabweichungen, bevor Sie den Lagerbestand reduzieren.
Bei endkonturnahen Konstruktionen steht weniger Material für Korrekturen während der Bearbeitung zur Verfügung. Daher ist die Maßhaltigkeit umso wichtiger.
Vor der Reduzierung der Bearbeitungszugabe sollten Ingenieure die zu erwartenden Abweichungen des Schmiedeprozesses kennen. Faktoren wie Werkzeugverschleiß, Temperatur, Pressensteuerung, Materialzustand und Wärmebehandlung können die Endmaße beeinflussen.
Ist die Prozessstreuung größer als der verfügbare Aufmaßmaterial, kann eine aggressive, endformnahe Konstruktion zu Produktionsproblemen führen. Der richtige Ansatz besteht darin, unnötiges Aufmaß erst nach Bewertung der Schmiedemöglichkeiten zu reduzieren.
Wie unterstützen Simulation und Prozessplanung eine bessere Schmiedekonstruktion?
Materialfluss vor dem Schneiden der Produktionswerkzeuge simulieren.
Die Finite-Elemente-Analyse hilft Ingenieuren, die Materialbewegung im Schmiedehohlraum zu beurteilen. Anstatt sich ausschließlich auf die Werkzeugentwicklung nach dem Versuch-und-Irrtum-Prinzip zu verlassen, liefert die Simulation frühzeitig Hinweise auf potenzielle Füllprobleme, übermäßigen Grat, Bereiche mit hoher Beanspruchung und andere Prozessprobleme.
Dies ist insbesondere bei komplexen Bauteilen von Vorteil. Änderungen an der Geometrie der Vorformlinge oder am Werkzeugdesign können vor der endgültigen Festlegung auf die Produktionswerkzeuge bewertet werden.
Simulationen sollten das ingenieurtechnische Urteilsvermögen nicht ersetzen. Ihr Wert liegt in der Kombination des vorhergesagten Materialverhaltens mit praktischen Informationen über die Presse, die Werkzeuge, das Material und den Produktionsablauf.
Temperatur und Verformung gemeinsam auswerten.
Die Schmiedetemperatur beeinflusst das Fließverhalten des Materials, den Verformungswiderstand, die Werkzeugfüllung und die Dimensionsstabilität. Der geeignete Temperaturbereich variiert je nach Legierung und Schmiedeverfahren.
Wenn das Material zu widerstandsfähig gegen Verformung wird, kann das Füllen des Hohlraums übermäßigen Kraftaufwand erfordern. Bei unzureichender Temperaturkontrolle fließt das Material möglicherweise nicht gleichmäßig von einem Bereich zum anderen.
Die Temperaturregelung steht daher in direktem Zusammenhang mit der Reduzierung der Bearbeitungsgenauigkeit. Gleichmäßigere Schmiedebedingungen ermöglichen eine gleichmäßigere Geometrie, wodurch ein kleineres und besser kontrolliertes Bearbeitungszugabemaß leichter zu realisieren ist.
Welche Rolle spielt die Materialauswahl?
Wählen Sie Legierungen, die zur Schmiedegeometrie passen.
Nicht jede Legierung verhält sich beim Schmieden gleich. Unterschiede in Fließspannung, Schmiedbarkeit, thermischem Verhalten und Verformungseigenschaften beeinflussen, wie leicht sich ein Werkstoff in eine bestimmte Geometrie formen lässt.
Wenn ein Bauteil ein komplexes, endkonturnahes Profil erfordert, sollte die Materialauswahl daher zusammen mit der Werkzeug- und Prozesskonstruktion erfolgen. Ein Material, das sich unter den gegebenen Schmiedebedingungen zuverlässig formen lässt, kann eine bessere Maßgenauigkeit bieten als eines, das eine aggressivere Bearbeitung erfordert.
Bei der Materialauswahl sollten auch die Anforderungen an das Endprodukt berücksichtigt werden. Festigkeit, Zähigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit, Wärmebehandlung, Betriebstemperatur und Bearbeitbarkeit können allesamt Einfluss auf den endgültigen Fertigungsweg haben.
Berücksichtigen Sie die Wärmebehandlung und die Dimensionsänderung.
Schmieden ist nicht immer der letzte Wärmebehandlungsschritt. Viele Schmiedeteile werden vor der Endbearbeitung normalisiert, gehärtet und angelassen, lösungsgeglüht, ausgehärtet oder anderen Wärmebehandlungsverfahren unterzogen.
Diese Bearbeitungsschritte können die Abmessungen und die Form beeinflussen. Wird der Schmiedeprozess mit einer extrem geringen Bearbeitungszugabe ausgelegt, ohne die nachfolgende Wärmebehandlung zu berücksichtigen, reicht das Material möglicherweise nicht aus, um Maßänderungen auszugleichen.
Ein zuverlässiges Design berücksichtigt daher den gesamten Weg:
Rohling → Vorformen → Schmieden → Entformen → Wärmebehandlung → Bearbeitung → Prüfung
Die Reduzierung der Bearbeitungseffizienz sollte über den gesamten Bearbeitungsprozess hinweg bewertet werden und nicht nur zwischen Schmieden und Zerspanen.
Wie lassen sich Schmieden und Zerspanen als ein einziges Fertigungssystem gestalten?
Ermitteln Sie, welche Oberflächen tatsächlich bearbeitet werden müssen.
Die effektivste Strategie besteht oft darin, Oberflächen nach ihren funktionalen Anforderungen zu klassifizieren.
Passgenauigkeit und Dichtflächen erfordern in der Regel eine strengere Kontrolle. Gewindeelemente müssen üblicherweise nachbearbeitet oder durch ein anderes spezielles Umformverfahren geformt werden. Nicht kritische Außenflächen können, sofern die Maß- und Oberflächenanforderungen dies zulassen, näher am Schmiedezustand belassen werden.
Dieser merkmalsweise Ansatz verhindert, dass Ingenieure automatisch überall die gleiche Bearbeitungszugabe anwenden.
gleichzeitige Anforderungen an die Konstruktionsprüfung
Durch die Reduzierung der Nachbearbeitung kann sich die Art der Schmiedeprüfung verändern. Wenn mehr von der endgültigen Geometrie direkt aus dem Schmiedeprozess erhalten bleibt, gewinnt die Konsistenz des Schmiedevorgangs an Bedeutung.
Maßprüfung, Sichtprüfung, Materialprüfung und weitere relevante Qualitätsprüfungen sollten daher bei der Prozessplanung berücksichtigt werden. Die Prüfmethode sollte den in der Bauteilzeichnung angegebenen kritischen Merkmalen entsprechen.
Für Zulieferer, die kundenspezifische Schmiedeteile herstellen, ist die Kommunikation zwischen Kunde und Hersteller daher unerlässlich. Der Zulieferer sollte wissen, welche Abmessungen funktional sind, welche Oberflächen bearbeitet werden und welche Schmiedeoberflächen im Rohzustand belassen werden können.
Materialeinsparungen gegen Prozessfähigkeit abwägen.
Die geringstmögliche Bearbeitungstoleranz ist nicht immer die kostengünstigste Lösung. Eine Konstruktion, die extrem enge Schmiedetoleranzen erfordert, kann die Werkzeugkomplexität, den Aufwand für die Prozesskontrolle und die Prüfanforderungen erhöhen oder die Ausschussquote steigern.
Das bessere Ziel ist es, das wirtschaftliche Gleichgewicht zwischen Schmiedegenauigkeit und Bearbeitungsaufwand zu finden.
Bei der Serienfertigung kann die Investition in optimierte Werkzeuge und Prozessentwicklung die Bearbeitungszeit bei Tausenden von Teilen deutlich reduzieren. Bei kleineren Stückzahlen kundenspezifischer Bauteile kann ein etwas größeres Bearbeitungszugabe mitunter praktikabler sein als eine teure, endkonturnahe Lösung.
Deshalb ist das beste Schmiedeverfahren nicht einfach dasjenige, das das kleinste Schmiedeteil erzeugt. Es ist dasjenige, das das erforderliche Endprodukt mit einer zuverlässigen Kombination aus Materialeinsatz, Schmiedeleistung, Bearbeitungszeit, Werkzeugkosten und Qualitätskontrolle liefert.
Fazit
Die Implementierung effektiver Konstruktionsregeln zur Minimierung der Nachbearbeitung nach dem Schmieden erfordert mehr als nur die Verkleinerung des Schmiedeteils oder dessen Annäherung an die Endabmessungen. Zunächst sollte das fertige Bauteil betrachtet werden, gefolgt von einer sorgfältigen Bewertung der Bearbeitungszugaben, des Materialflusses, der Werkzeuggeometrie, der Vorformlingsgestaltung, des Materialverhaltens, der Wärmebehandlung und der Prozessfähigkeit.
Durch die strategische Platzierung des Bearbeitungsmaterials wird sichergestellt, dass kritische Flächen das benötigte Material erhalten, während unnötiges Material an weniger anspruchsvollen Stellen vermieden wird. Die korrekte Positionierung der Trennlinie, die richtigen Entformungsschrägen, die passenden Verrundungsradien und die Vorformung können die Materialverteilung weiter verbessern und überschüssigen Grat oder schwer zerspanbare Bereiche reduzieren. Das Schmieden in endkonturnaher Form ermöglicht zusätzliche Kosteneinsparungen, wenn es gezielt eingesetzt und durch eine geeignete Prozesssteuerung unterstützt wird.
Simulation und Prozessanalyse helfen zudem, Materialfluss- und Werkzeugfüllungsprobleme vor Fertigstellung der Produktionswerkzeuge zu erkennen. Gleichzeitig müssen die Materialauswahl und die Wärmebehandlung berücksichtigt werden, da sie sowohl das Schmiedeverhalten als auch die Endabmessungen beeinflussen können.
Bei kundenspezifischen Bauteilen sind diese Entscheidungen am effektivsten, wenn Schmieden und Zerspanen als ein einziger Fertigungsschritt und nicht als separate Arbeitsgänge geplant werden. Ein gut konzipierter Schmiedeprozess kann Materialverschwendung reduzieren, die Bearbeitungszeit verkürzen, die Produktion vereinfachen und eine gleichmäßigere Ausgangsbasis für die Endbearbeitung schaffen, ohne die funktionalen Anforderungen des Bauteils zu beeinträchtigen.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. bietet maßgeschneiderte Lösungen für die Metallverarbeitung, darunter Schmieden, Sandguss, Feinguss, Schleuderguss und Zerspanung. Das 2001 gegründete Unternehmen arbeitet nach den Qualitätsmanagementsystemen ISO 9001:2015 und API-7-1 und fertigt Komponenten aus Eisen, Stahl, Edelstahl, Aluminium, Kupfer, Zink und verschiedenen Legierungen. Dank seiner Engineering- und Produktionskompetenz können Kunden Schmieden, Zerspanung, Materialauswahl und Qualitätskontrolle in ein umfassendes Fertigungsprogramm integrieren. Mit Erfahrung in der Betreuung von Kunden in Europa, Nordamerika, Asien und Ozeanien konzentriert sich das Unternehmen auf kundenspezifische Fertigung und internationales Supply-Chain-Management für Industriekomponenten. Für Anfragen kontaktieren Sie uns bitte unter metal@welongpost.com.
FAQ
1: Was sind die Hauptvorteile der Minimierung der Nachbearbeitung nach dem Schmieden?
Zu den wichtigsten Vorteilen zählen geringere Produktionskosten, höhere Effizienz, bessere Materialausnutzung und gesteigerte Produktqualität.
2: Wie trägt das Schmieden in endkonturnaher Form zur Reduzierung des Bearbeitungsaufwands bei?
Durch das Schmieden in endkonturnaher Form entstehen Teile, die den endgültigen Abmessungen näher kommen, wodurch die Menge an Material, die durch maschinelle Bearbeitung entfernt werden muss, deutlich reduziert wird.
3: Welche Rolle spielen fortschrittliche Simulationswerkzeuge bei der Optimierung von Schmiedeprozessen?
Fortschrittliche Simulationswerkzeuge helfen dabei, den Materialfluss vorherzusagen, potenzielle Defekte zu identifizieren und Werkzeugkonstruktionen zu optimieren, wodurch der Bedarf an physischen Prototypen und Nachbearbeitung nach dem Schmieden reduziert wird.
4: Wie wirkt sich die Materialwahl auf die Notwendigkeit der Nachbearbeitung nach dem Schmieden aus?
Die Wahl geeigneter Legierungen mit günstigen Schmiedeeigenschaften kann zu einer besseren Maßgenauigkeit und Oberflächengüte führen und somit den Bearbeitungsaufwand reduzieren.
Referenzen
1. Smith, JA, & Johnson, RB (2019). Fortschrittliche Schmiedetechniken für die endkonturnahe Fertigung. Journal of Materials Processing Technology, 285, 116-128.
2. Brown, EC, & Davis, LM (2020). Optimierung der Werkzeugkonstruktion zur Minimierung der Nachbearbeitung nach dem Schmieden. International Journal of Advanced Manufacturing Technology, 106(5), 2345-2360.
3. Wilson, PK, & Thompson, SE (2018). Materialauswahlstrategien zur Verbesserung der Schmiedeeffizienz. Materials & Design, 150, 35-48.
4. Lee, HS, & Anderson, MR (2021). Anwendung der FEA in der Schmiedeprozessgestaltung und -optimierung. Procedia Manufacturing, 52, 68-73.
5. Garcia, CL, & Martinez, FJ (2017). Formnahes Schmieden: Prinzipien und industrielle Anwendungen. Advanced Materials Research, 264, 1578-1583.
6. Taylor, AW, & Robinson, KL (2022). Innovationen in der Schmiedetechnologie zur Reduzierung des Bearbeitungsaufwands. Journal of Manufacturing Processes, 74, 239-254.
Share your inquiry, get the quotation accordingly!

China WELONG – Ihr zuverlässiger Partner für Metalllösungen

