Wie funktioniert das Schleudergießen?
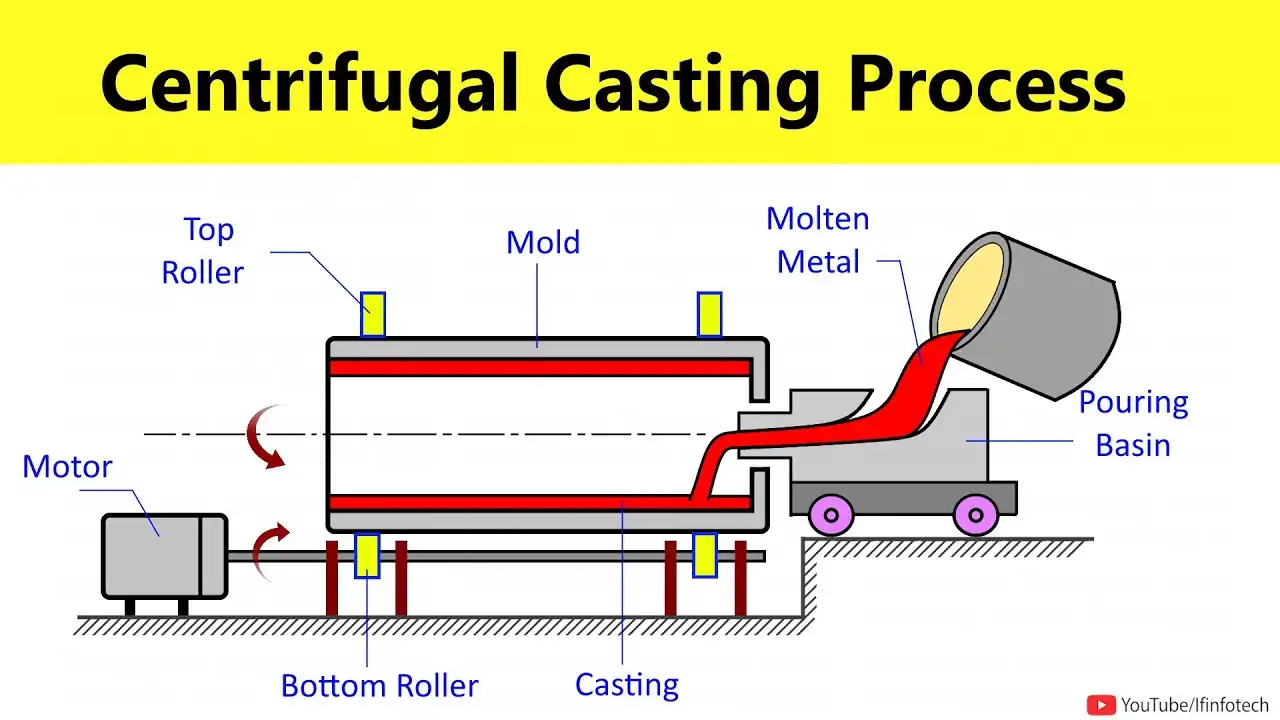
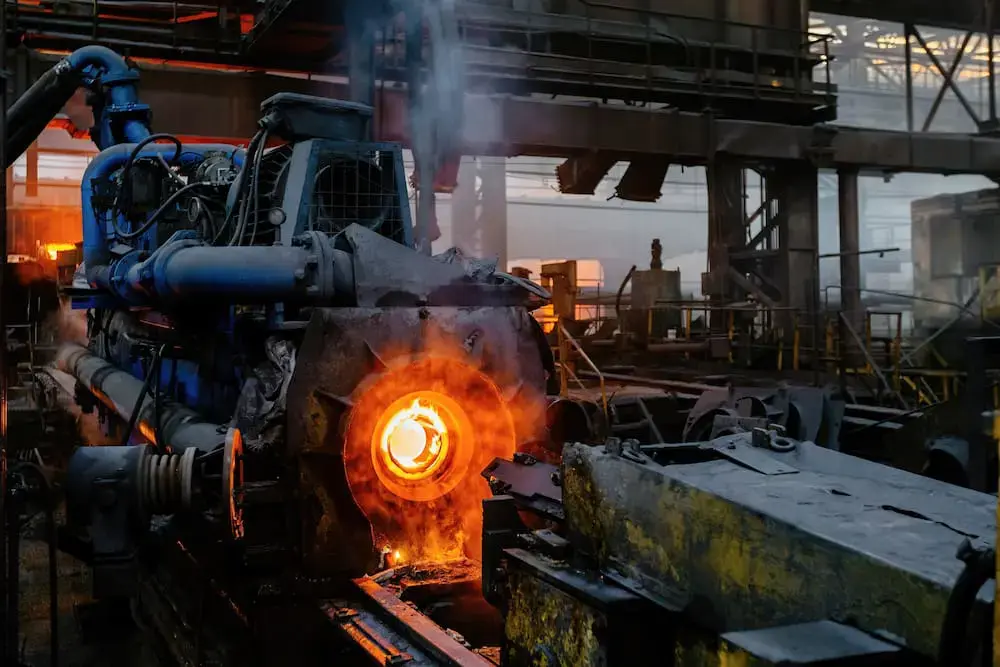
Beim Schleuderguss wird flüssiges Metall in eine rotierende, vorgeheizte Form gegossen. Durch die Zentrifugalkraft, die bis zu 100-mal so hoch wie die Erdbeschleunigung sein kann, wird das Metall gegen die Formwände gepresst. Während sich die Form seitlich oder auf und ab bewegt, verteilt sich das Metall gleichmäßig über die Innenfläche und erstarrt allmählich von außen nach innen. Diese kontrollierte Erstarrung zieht schwerere Metallteile nach außen und leichtere Verunreinigungen, Gaseinschlüsse und andere Einschlüsse zum Forminneren, wo sie sich leicht abtragen lassen. So entstehen Bauteile mit hoher Festigkeit und wenigen Fehlern.
Grundlagen des Schleudergießens verstehen
Das Schleudergießen ist ein spezielles Produktionsverfahren, das Rotationskräfte nutzt, um Metallteile mit höherer Dichte und besseren mechanischen Eigenschaften als herkömmliche statische Gießverfahren herzustellen. Welong arbeitet mit Einkaufsleitern aus der Öl-, Luft- und Raumfahrt- sowie Automobilindustrie zusammen, die den Wert dieses Verfahrens dort zu schätzen wissen, wo Genauigkeit und Zuverlässigkeit entscheidend sind.
Definition des Kernprozesses
Das grundlegende Verfahren unterscheidet sich deutlich vom herkömmlichen Gießen. Beim Sandguss werden die Formhohlräume ausschließlich durch die Schwerkraft gefüllt. Beim Schleuderguss hingegen erzeugt die Drehbewegung Kräfte, die das flüssige Material gleichmäßig verteilen. Die rotierende Form erzeugt einen Druck, der das Metall zusammendrückt und gleichzeitig Verunreinigungen von wichtigen, tragenden Bereichen fernhält.
Maschinentypen und betriebliche Vielfalt
Drei Hauptbauarten erfüllen unterschiedliche Anforderungen in der Industrie. Horizontale Maschinen bewegen die Form längs und rotieren um ihre Achse. Dadurch eignen sie sich ideal für die Herstellung langer, rohrförmiger Teile wie Ölpumpenleitungen und Buchsen. Vertikale Maschinen haben die Form senkrecht zum Boden. Sie sind optimal für die Herstellung kürzerer, breiterer Teile wie Lagerringe und Flansche. Rotation und selektive Angusskanäle arbeiten in Halbzentrifugalmaschinen zusammen, um massive Teile wie Zahnradrohlinge und Riemenscheiben herzustellen. Die Rotationskraft erhöht die Dichte in den äußeren Bereichen, das Material in der Nähe der Achse muss jedoch gegebenenfalls nachbearbeitet werden.
Metallurgische Vorteile durch kontrollierte Erstarrung
Wenn das Material unter Rotationskraft schnell erstarrt, entsteht eine feinkörnige Struktur, die die mechanischen Eigenschaften verbessert. Beim Gießen von Metall bilden sich kleinere und gleichmäßiger verteilte Kristalle als im statischen Zustand. Dadurch wird das Material fester, langlebiger und verschleißfester. Dieser Vorteil ist besonders in der Luft- und Raumfahrt von Bedeutung, wo Bauteilversagen absolut inakzeptabel ist. Seit über 20 Jahren unterstützen wir Entwicklungsleiter bei der Auswahl von Werkstoffen wie Bronze, Aluminium, Kohlenstoffstahl, Edelstahl und speziellen Nickelbasis-Superlegierungen. Alle diese Werkstoffe profitieren von der besseren Mikrostruktur, die dieses Verfahren ermöglicht.
Schrittweise Erklärung des Schleudergießverfahrens
Die Kenntnis des gesamten Prozesses hilft Einkäufern, die Leistungsfähigkeit von Lieferanten einzuschätzen und die Qualitätskontrollen während der Produktion zu planen. Viele Supply-Chain-Manager haben sich an uns gewandt, um Unterstützung bei diesem Prüfprozess zu erhalten, da sie das Beschaffungsrisiko minimieren und gleichzeitig hohe Qualitätsstandards gewährleisten möchten.
Formen- und Gerätevorbereitung
Der erste Schritt ist die Auswahl und Vorbereitung der Gussform. Dauerformen aus Stahl oder Graphit werden auf bestimmte Temperaturen erhitzt – üblicherweise zwischen 200 °C und 400 °C, abhängig vom Gussmaterial –, um einen Temperaturschock zu vermeiden und einen gleichmäßigen Metallfluss zu gewährleisten. Oft wird die Form innen mit einer feuerfesten Schicht ausgekleidet, um sie zu schützen, das Entformen zu erleichtern und die Oberflächenbeschaffenheit zu verändern. Vor Produktionsbeginn wird durch Anlagenprüfungen sichergestellt, dass die Sicherheitsverriegelungen, Heizsysteme und Drehvorrichtungen einwandfrei funktionieren.
Gieß- und Rotationsparameter
Sobald die Form die gewünschte Vorheiztemperatur erreicht hat und sich mit der eingestellten Geschwindigkeit dreht, wird flüssiges Metall eingefüllt. Ist die Gießtemperatur zu niedrig, fließt das Metall nicht richtig; ist sie zu hoch, kann es zu starker Rostbildung oder grobem Kornwachstum kommen. Die Drehzahlen variieren je nach Metallart, Teiledurchmesser und Wandstärke zwischen 300 und 3,000 U/min. Die Zentrifugalkraft verteilt das Metall gleichmäßig, und die kontrollierte Umgebung minimiert Turbulenzen, die Gaseinschlüsse oder Fehler verursachen könnten.
Kühlungs- und Erstarrungskontrolle
Die Abkühlgeschwindigkeit hat einen enormen Einfluss auf die Qualität des Endprodukts. Kontrollierte Kühlung erhält die feinkörnige Struktur, die den Teilen ihre hervorragenden Eigenschaften verleiht, und verhindert gleichzeitig thermische Spannungen, die zu Brüchen führen könnten. Einige Gießereien nutzen Wassernebel- oder Druckluftkühlung, um die Wärmeabfuhr präzise zu steuern. Während sich die Erstarrungsfront von der Formwand nach innen bewegt, transportiert sie kontinuierlich Verunreinigungen in Richtung der Öffnung, wo diese sich sammeln und bei der Nachbearbeitung entfernt werden können.
Inspektion und Qualitätsprüfung
Jedes Gussteil wird nach dem Abkühlen und Entformen einer Messprüfung und zerstörungsfreien Prüfung unterzogen. Oberflächenfehler sind mit bloßem Auge erkennbar, während innere Fehler wie Porosität oder Einschlüsse mittels Ultraschall- oder Röntgenprüfung aufgespürt werden können. Zuverlässige Anbieter verfügen über ihre ISO 9001:2015-Zertifizierung und dokumentieren die Prüfergebnisse, sodass alle Prozesse nachvollziehbar sind. Dies legen wir unseren Kunden, die internationale Qualitätsstandards erfüllen möchten, besonders ans Herz. Eventuelle Verunreinigungen im Inneren des Gussteils werden abgetragen, wodurch ein durchgehend formstabiles Bauteil entsteht. Benötigen Sie kundenspezifische Schleudergussteile? Kontaktieren Sie uns jetzt für ein unverbindliches Angebot.
Vorteile und Grenzen des Schleudergusses für industrielle Anwendungen
Es ist einfacher, kluge Kaufentscheidungen zu treffen, wenn man weiß, wann Schleuderguss tatsächlich Vorteile bietet und wann andere Verfahren besser geeignet sind. Wir haben mit Ingenieurteams gesprochen, die dieses Verfahren zunächst aufgrund des günstigeren Preises in Betracht zogen, dann aber erkannten, dass die besseren Materialeigenschaften den höheren Preis für ihre wichtigsten Anwendungsbereiche rechtfertigten.
Überlegene mechanische Eigenschaften und Materialintegrität
Durch gezielte Erstarrung und Entmischung von Verunreinigungen lassen sich Bauteile herstellen, die oft fester sind als Schmiedeteile – und das zu etwa dem gleichen Preis. Die Zugfestigkeit ist in der Regel 10 bis 15 Prozent höher als bei Sandgussteilen aus demselben Metall, und die Dauerfestigkeit ist sogar noch besser. Da keine Kernporosität, Lunker oder Gaseinschlüsse auftreten, können Konstrukteure bedenkenlos dünnere Wände fordern. Dies reduziert das Gewicht, ohne die Festigkeit zu beeinträchtigen – ein enormer Vorteil bei Flugzeugbauteilen, wo jedes Gramm zählt.
Kosteneffizienz für zylindrische Geometrien
Das Verfahren ermöglicht die Herstellung von Hohlzylindern ohne Kern oder aufwendige Verriegelungssysteme. Dadurch wird Material gespart und die mit Kernen verbundenen Fehler werden vermieden. Nach der Fertigung des Innenrings kann das Material eingeschmolzen und wiederverwendet werden, was den Abfall reduziert. Die hohe Maßgenauigkeit macht zusätzliche Bearbeitungsschritte oft überflüssig und senkt so die Gesamtproduktionskosten, selbst wenn die Gießerei zunächst höhere Kosten berechnet. Bei der Herstellung mittlerer bis großer Stückzahlen von Rohren, Buchsen, Lagerringen und ähnlichen Bauteilen ist dieses Verfahren kostengünstiger als andere Optionen.
Vergleich mit alternativen Gießverfahren
Schleuderguss ermöglicht eine bessere Kontrolle über die Materialdichte und die mechanischen Eigenschaften, während Sandguss mehr Gestaltungsfreiheit und geringere Werkzeugkosten bietet. Feinguss erzeugt eine hervorragende Oberflächengüte und ermöglicht die Herstellung feinster Details, ist jedoch für größere Teile nicht kosteneffizient und stößt bei den üblicherweise verwendeten Wandstärken an seine Grenzen. Druckguss eignet sich hervorragend für die Fertigung vieler kleiner Teile, hat aber Probleme mit Legierungen und erreicht nicht die strukturelle Stabilität, die Schleuderguss für wichtige Anwendungen bietet.
Praktische Einschränkungen und Beschränkungen
Die Form eines Bauteils muss rotationssymmetrisch oder nahezu rotationssymmetrisch sein, um komplexe, nicht-symmetrische Merkmale zu realisieren. Die Wandstärke variiert kaum, und alle inneren Elemente außer der zylindrischen Grundbohrung müssen separat bearbeitet werden. Die meisten Industriegießereien können nur Teile mit einem Durchmesser von weniger als zwei Metern und einer Länge von weniger als fünf Metern herstellen. Die größten Abmessungen hängen von den verwendeten Werkzeugen ab. Zudem gelten Mindestwandstärkenvorschriften, die je nach Metall und Durchmesser eine Mindestdicke von 6 bis 8 mm vorschreiben. Aufgrund dieser physikalischen Grenzen müssen die Einkaufsteams sorgfältig prüfen, ob die Bauteilkonstruktionen mit dem Fertigungsprozess kompatibel sind.
Ideale Bewerbungen und Auswahlkriterien
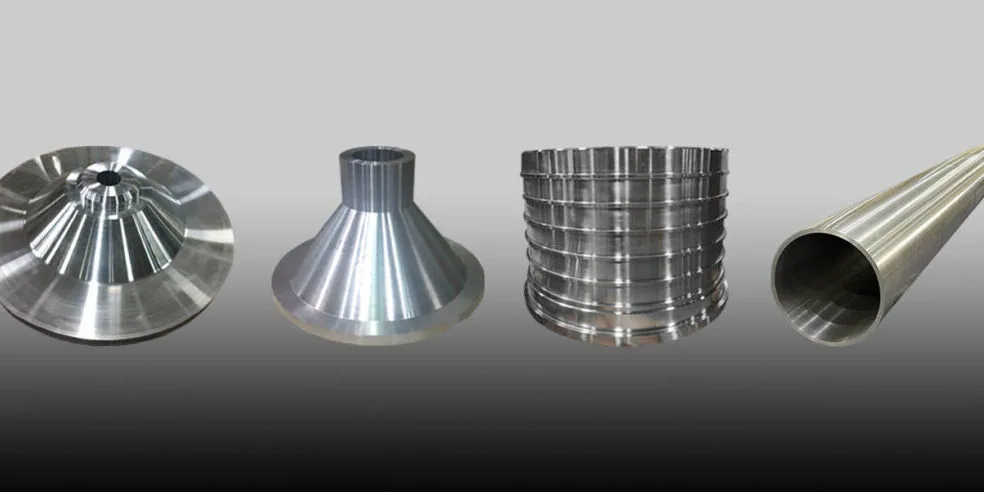
Dieses Verfahren eignet sich hervorragend zur Herstellung von Rohrsegmenten, Zylinderkernen, Lagerbuchsen, Pumpengehäusen, Ventilkörpern und anderen zylindrischen Bauteilen, die innen stabil sein und gute mechanische Eigenschaften aufweisen müssen. Solche Teile werden in Branchen wie der Öl- und Gasförderung ständig benötigt, wo Bohrlochgeräte extremen Bedingungen standhalten müssen. Getriebeteile und Zylinderkopfdeckel sind zwei Beispiele für Anwendungen im Automobilbereich . In der Luft- und Raumfahrt wird das Verfahren zur Herstellung von Strukturringen und Motorabdeckungen eingesetzt. Bei der Entscheidung für ein Verfahren sollten Sie prüfen, ob die Form des Bauteils zu den Stärken des Verfahrens passt, ob die Materialeigenschaften mögliche Kostensteigerungen rechtfertigen und ob sich eine Massenproduktion wirtschaftlich lohnt.
Auswahl des richtigen Partners und der richtigen Ausrüstung für das Schleudergießen
Bei der Beschaffung wichtiger Bauteile ist die Wahl des Lieferanten eine der wichtigsten Entscheidungen für Einkaufsmanager. Wählt man den falschen Lieferanten, drohen schwankende Qualität, verspätete Lieferungen und langsamer technischer Support. Andererseits kann die Wahl des falschen Lieferanten Produktionsverzögerungen, Qualitätsprobleme und Störungen in der Lieferkette verursachen.
Bewertung der Fähigkeiten und Zuverlässigkeit von Lieferanten
Die Lieferzeiten sollten angemessen sein. Für Erstaufträge, inklusive Werkzeugvorbereitung, beträgt die Lieferzeit üblicherweise sechs bis zwölf Wochen. Bei Folgeaufträgen verkürzt sie sich. Die Kostenstruktur variiert stark je nach gewählter Legierung, Größenstandards, Prüfverfahren und Bestellmenge. Lieferanten sollten transparente Angebote erstellen, die die Kosten für Material, Verarbeitung, Werkzeuge, Tests und Versand detailliert aufschlüsseln. Kundenspezifische Anpassung ist das, was erfolgreiche Anbieter von durchschnittlichen Lohnfertigern unterscheidet. Eine echte Partnerschaft bedeutet, Designs einfacher umsetzbar zu gestalten, Legierungsalternativen anzubieten, die die Leistungsstandards kostengünstiger erfüllen, und die Produktionsmethoden an spezifische Bedürfnisse anzupassen.
Geräteauswahl für eine optimale Produktion
Die Größe des Werkstücks und die Ausbringungsmenge müssen zur Leistungsfähigkeit der Maschine passen. Horizontale Gießmaschinen gibt es für verschiedene Kundengruppen – von kleinen Tischgeräten bis hin zu riesigen Anlagen, die mehrere Meter lange Rohre gießen können. Auch vertikale Gießmaschinen reichen von kleinen Einheiten für Lagerringe bis hin zu großen Maschinen für Industrieflansche. Der Automatisierungsgrad variiert von alten, manuell bedienbaren Maschinen bis hin zu modernen Computersystemen, die Gießvorgang, Temperaturkontrolle und Prozessdokumentation automatisch übernehmen. Obwohl neuere, automatische Systeme konsistenter und einfacher zu überwachen sind, können Fachkräfte mit gut gewarteten, älteren Anlagen immer noch hervorragende Ergebnisse zu geringeren Kosten erzielen.
Kundenspezifische Bestellungen aufgeben und Outsourcing-Strategien
Eine klare Bedarfsabsprache ist der erste Schritt zu erfolgreichem kundenspezifischem Einkauf. Missverständnisse lassen sich durch eindeutige Qualitätskriterien, detaillierte Zeichnungen nach internationalen Standards und Materialspezifikationen mit Bezug auf anerkannte Normen wie ASTM oder EN vermeiden. Vor Produktionsbeginn sollten Regeln für die Musterfreigabe festgelegt werden. Durch Outsourcing an spezialisierte Anbieter können sich OEMs auf ihre Kernkompetenzen konzentrieren und gleichzeitig auf Fertigungs-Know-how und -Kapazitäten zugreifen, die ihnen intern nicht zur Verfügung stehen. Strategien zur Risikominimierung umfassen die Beschaffung wichtiger Teile von zwei verschiedenen Lieferanten, die Vorhaltung eines Sicherheitsbestands bei Lieferantenwechseln und regelmäßige Lieferantenaudits, um die Einhaltung der Qualitätsstandards sicherzustellen.
Praxisbeispiele und Zukunftstrends beim Schleudergießen
Praxisbeispiele zeigen, wie Einkäufer in unterschiedlichsten Branchen diese Fertigungsmethode nutzen, um sich Wettbewerbsvorteile zu sichern. Wir haben Kunden bei Projekten unterstützt, die von der Prototypenentwicklung bis zur Serienproduktion reichten, sie bei technischen Fragestellungen beraten und ihnen geholfen, ihre Lieferketten optimal zu nutzen.
Komponenten für die Luft- und Raumfahrt, die zuverlässige Leistung liefern
Wir arbeiteten mit einem europäischen Flugzeughersteller zusammen, um Turbinenabdeckungen für Zusatzaggregate zu entwickeln. Die Teile mussten aus einer Nickelbasis-Superlegierung gefertigt und unbeschädigt getestet werden. Herkömmliche Schmiedeverfahren hatten lange Lieferzeiten und hohe Mindestbestellmengen, was die Nachverfolgung der Lieferungen erschwerte. Durch den Wechsel zu Schleudergussteilen über unser zertifiziertes Lieferantennetzwerk konnten wir die gleichen mechanischen Eigenschaften erzielen, die Kosten um 30 % senken und die Lieferzeiten halbieren. Die verbesserte Kornstruktur machte die Teile widerstandsfähiger gegen Hitzeverschleiß als ursprünglich erwartet. Drei Jahre Einsatzerfahrung zeigen, dass es keine Ausfälle aufgrund von Gussfehlern gab, was die Korrektheit des Herstellungsverfahrens beweist.
Kostenoptimierung in der Automobilindustrie
Ein amerikanischer Automobilzulieferer der ersten Stufe suchte nach einer Möglichkeit, den Preis für Getriebekupplungsnaben zu senken und gleichzeitig strenge Anforderungen an die Dauerfestigkeit zu erfüllen. Das bisherige Schmiedeverfahren erforderte umfangreiche Nachbearbeitungen, um die korrekten Maße zu erreichen, was zu einem hohen Ausschuss führte. Mithilfe unserer Expertise im Bereich der endkonturnahen Fertigung optimierten wir gemeinsam mit dem Entwicklungsteam die Form des Bauteils für den Schleuderguss . Die fertigen Teile erfüllten alle Leistungsanforderungen, reduzierten den Materialverbrauch um 40 % und halbierten die Schleifzeit.
Anwendungen für Öl- und Gasbohrungen
Hoher Druck, korrosive Umgebungsbedingungen und mechanische Belastungen stellen extreme Anforderungen an Bohrwerkzeuge. Ein kanadisches Unternehmen, das Bohrwerkzeuge herstellt, benötigte spezielle Buchsen aus einer rostfreien Legierung für Stabilisatoren. Das Schleudergussverfahren ermöglichte die Herstellung der für diese anspruchsvollen Anwendungen erforderlichen gleichmäßigen Dichte und reinen Struktur. Unsere Qualitätskontrollverfahren, darunter Ultraschallprüfung und Härteprüfung, lieferten dem Unternehmen den Nachweis der ISO-Konformität. Die gleichbleibende Qualität über fünf Jahre kontinuierlicher Lieferung bestätigt den guten Ruf des Unternehmens als Hersteller robuster Werkzeuge.
Neue Technologien und Innovation
Automatisierung und Industrie 4.0-Technologien verändern die Fertigungsprozesse. In modernen Gießereien überwacht IoT-basierte Prozessverfolgung Formtemperatur, Drehzahl und Abkühlraten in Echtzeit. Parameter werden umgehend angepasst, um optimale Bedingungen zu gewährleisten. Vorausschauende Reparatursysteme analysieren Betriebsdaten der Anlagen, um Probleme präventiv zu beheben. Elektrische Schmelzöfen, Abwärmenutzung und geschlossene Wasserkühlkreisläufe sind Beispiele für nachhaltige Produktionspraktiken, die Kosten senken und die Umwelt schonen. Die Entwicklung fortschrittlicher Legierungen zielt darauf ab, deren Eigenschaften zu verbessern und das Recycling zu vereinfachen. Benötigen Sie kundenspezifische Schleudergussteile? Kontaktieren Sie uns jetzt für ein unverbindliches Angebot.
Fazit
Das Schleudergussverfahren produziert zuverlässig hochwertige Teile für Branchen wie die Luft- und Raumfahrt, die Automobilindustrie, die Öl- und Gasindustrie und andere mit hohen Ansprüchen. Dies gelingt durch die Verwendung spezieller, hochleistungsfähiger Materialien und die Kostenreduzierung bei zylindrischen Formen. Einkäufer können das Beschaffungsrisiko minimieren und gleichzeitig qualitativ hochwertige Produkte zu fairen Preisen beziehen, indem sie den Prozess verstehen, sinnvolle Anwendungsbereiche erkennen und mit qualifizierten Lieferanten zusammenarbeiten. Mit dem technologischen Fortschritt und der zunehmenden Bedeutung umweltfreundlicher Verfahren entwickelt sich diese bewährte Fertigungsmethode stetig weiter, um den Bedürfnissen der Industrie gerecht zu werden und gleichzeitig die wesentlichen Vorteile zu erhalten, die sie für die Herstellung hochwertiger Metallteile unverzichtbar gemacht haben.
Häufig gestellte Fragen: Welche Materialien eignen sich am besten für Schleudergussanwendungen?
Es eignet sich hervorragend für Stahlsorten wie Kohlenstoffstahl, Edelstähle der Sorten 304 und 316 sowie Werkzeugstähle. Verschiedene Eisensorten, beispielsweise Temperguss, finden in vielen Branchen Anwendung. Aluminiumbronze, Nickel-Aluminiumbronze, Kupferlegierungen und spezielle Nickelbasis-Superlegierungen für Hochtemperatur-Flugzeugbauteile sind weitere Optionen unter den Nichteisenmetallen. Die Materialwahl hängt von den Einsatzbedingungen, den erforderlichen mechanischen Eigenschaften und dem Korrosionsschutz ab.
Wie verhalten sich die Kosten im Vergleich zum Sandguss für ähnliche Bauteile?
Die Anschaffungskosten der Werkzeuge sind zwar höher, doch bei kleineren Stückzahlen wird der Stückpreis dank besserer Materialausbeute, geringerem Bearbeitungsaufwand und dem Wegfall von Kernen wettbewerbsfähig. Versagt ein Bauteil in einer wichtigen Anwendung mit negativen Folgen, gleichen die Vorteile der verbesserten mechanischen Eigenschaften oft die geringen Preissteigerungen aus.
Welche Vorlaufzeiten sollten Beschaffungsteams erwarten?
Bei Erstbestellungen dauert es üblicherweise acht bis zwölf Wochen. Dies umfasst die Vorbereitung der Form, die Herstellung des ersten Artikels und die Abnahme durch eine Qualitätskontrolle. Bei Folgeaufträgen mit denselben Werkzeugen beträgt die Lieferzeit in der Regel vier bis sechs Wochen. Dies ist jedoch abhängig von der Metallverfügbarkeit, dem Produktionsplan und der Auftragsmenge. Für dringende Anfragen bieten wir gegen Aufpreis einen Express-Service an.
Setzen Sie auf Welong für Expertenlösungen im Bereich Schleuderguss.
Seit über 20 Jahren bringt Welong globale Industrieunternehmen mit Chinas führenden Präzisionsgießereien zusammen. Als nach ISO 9001:2015 zertifizierter Supply-Chain-Partner fertigen wir kundenspezifische Metallteile für anspruchsvolle Anwendungen in der Medizintechnik, der Ölförderung, der Luft- und Raumfahrt sowie der Automobilindustrie. Unser Ingenieurteam prüft Ihre Pläne, optimiert die Konstruktion und überwacht den gesamten Produktionsprozess – von der Auswahl zuverlässiger Schleuderguss- Lieferanten bis hin zu Endprüfung und internationalem Versand. Dank unserer transparenten Kommunikation und unseres technischen Know-hows minimieren wir Ihr Einkaufsrisiko, egal ob Sie einen zuverlässigen Hersteller für wichtige rotierende Teile suchen oder kostengünstigere Alternativen zu Ihren bisherigen Anbietern. Kontaktieren Sie uns unter metal@welongpost.com , um Ihre Anforderungen an Schleuderguss zu besprechen und zu erfahren, wie unser bewährtes Supply-Chain-Management Ihre Anforderungen an Qualität, Stabilität und termingerechte Lieferung erfüllt.
Referenzen
1. Brown, JR (2000). Foseco Foundryman's Handbook: Facts, Figures and Formulae . 10. Auflage. Butterworth-Heinemann.
2. Campbell, J. (2015). Complete Casting Handbook: Metal Casting Processes, Techniques, and Design . 2. Auflage. Butterworth-Heinemann.
3. Ghomashchi, R. & Vikhrov, A. (2000). „Squeeze Casting: An Overview“, Journal of Materials Processing Technology , Vol. 101, S. 1-9.
4. Midson, SP (2020). „Zentrifugalguss von Stahl und legiertem Stahl“, Technischer Bericht der Steel Founders' Society of America.
5. Rooy, EL (1988). „Förderguss“, ASM Handbook Band 15: Gießen . ASM International, S. 296-302.
6. Szekeres, ES (2015). „Spezielle Gießverfahren“, Modern Casting: A Practical Guide . American Foundry Society, S. 178–195.

Share your inquiry, get the quotation accordingly!

China WELONG – Ihr zuverlässiger Partner für Metalllösungen

