Wie konstruiert man Gussteile?
Ob Ihre gefertigten Teile den Spezifikationen entsprechen, termingerecht geliefert werden und im Budgetrahmen bleiben, hängt maßgeblich von der Qualität Ihrer Gussteilekonstruktion ab. Welong arbeitet seit über 20 Jahren mit Einkaufsleitern und Ingenieurteams zusammen und weiß um die Bedeutung dieser Verbindung. Gussteile sind für viele Fertigungsbereiche unerlässlich, von Ölbohrwerkzeugen bis hin zu Bauteilen für die Luft- und Raumfahrt. Die Konstruktion dieser Teile hat direkten Einfluss auf Produktionskosten, Lieferzeiten und die Leistung des Endprodukts.
Gussteile verstehen und ihre Konstruktionsherausforderungen
Gussteile sind Metallteile, die hergestellt werden, indem flüssiges Metall in Formen gegossen wird. Dadurch entstehen Formen, deren Herstellung auf anderem Wege schwierig oder zu teuer wäre. Nach dem Abkühlen härtet das flüssige Metall, beispielsweise aus Aluminium, Stahl, Kupferlegierungen oder anderen Werkstoffen, zu festen, gebrauchsfertigen Teilen aus. Das traditionellste Verfahren ist der Sandguss . Dabei wird hochwertiger Quarzsand mit etwa 10 % Bentonit als Bindemittel, 2 bis 5 % Wasser und etwa 5 % Steinkohle vermischt, um eine glattere Oberfläche zu erzielen.
Häufige Konstruktionshindernisse bei der Gussfertigung
Die Konstruktion von Gussteilen ist aufgrund mehrerer anhaltender Probleme schwierig. Eingeschlossene Gase während der Erstarrung beeinträchtigen die Stabilität des Bauteils. Dies wird als Porosität bezeichnet. Die thermische Kontraktion beim Abkühlen führt zu unzureichenden Toleranzen, was physikalische Veränderungen zur Folge hat, die nach dem Gießen korrigiert werden müssen. Komplexe Geometrien mit scharfen Kanten oder abrupten Dickenänderungen erzeugen Spannungsspitzen, die Risse oder Verzug begünstigen.
Kritische Erfolgsfaktoren für die Gusskonstruktion
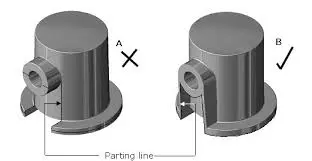
Die Konzepte der fertigungsgerechten Konstruktion tragen zur Entwicklung hochwertiger Gussteile bei. Ungleichmäßige Wandstärken verhindern unterschiedliche Abkühlgeschwindigkeiten, die zu Verformungen oder Innendrücken führen können. Entformungsschrägen, üblicherweise zwischen 1 und 3 Grad, ermöglichen das Entformen von Sandformen ohne Beschädigung des Hohlraums. Die Bearbeitungsgrenzen berücksichtigen die unebenen Oberflächen und Maßänderungen, die beim Gießen auftreten. Dadurch wird sichergestellt, dass die fertigen Teile den Anforderungen entsprechen.
Systematischer Ansatz zur Konstruktion von Gussteilen
Eine detaillierte Anforderungsbeschreibung ist der erste Schritt zur Entwicklung einer effektiven Gussteillösung. Wir unterstützen unsere Kunden bei der präzisen Erfassung von Maßen, Zielvorgaben für die mechanischen Eigenschaften (wie Zugfestigkeit, Härte und Schlagzähigkeit), Witterungsbedingungen (wie hohe Temperaturen und Korrosion) sowie Budgetgrenzen. Diese Grundlage verhindert kostspielige Änderungen nach der Werkzeugherstellung und dem Produktionsbeginn.
Erkennen und Vermeiden häufiger Fehler
Das Verständnis der Entstehung von Fehlern ermöglicht strategische Designänderungen. Porosität entsteht üblicherweise, wenn die Form nicht ausreichend belüftet wird oder das Metall beim Gießen zu schnell fließt. Um dies zu beheben, können Konstrukteure geeignete Steuerungssysteme einsetzen, um eine gleichmäßige, laminare Strömung zu erzeugen und Steigleitungen so zu platzieren, dass eingeschlossene Gase entweichen können. Lunker bilden sich in dicken Bereichen, die langsam abkühlen, während sie von erstarrtem Material umgeben sind. Dieses Risiko lässt sich reduzieren, indem die Wände durchgehend die gleiche Dicke aufweisen oder Kühlzonen an geeigneten Stellen platziert werden.
Anwendung bewährter Verfahren für die Herstellbarkeit
Die Bearbeitungszugaben liefern Material für die nachträglichen Bearbeitungsschritte nach dem Gießen. Bei Sandgussteilen geben wir üblicherweise 0.060 bis 0.125 Zoll an, dies hängt jedoch von Größe und Komplexität des Bauteils ab. Bei Feingussteilen reichen oft nur 0.010 bis 0.030 Zoll aus, da diese im Gusszustand präziser sind. Durch das Anbringen von Bearbeitungszugaben an Oberflächen, die mit Standardwerkzeugen bearbeitet werden können, werden Rüstzeiten und Fertigungskosten reduziert.
Erkenntnisse aus Industrieanwendungen
Ein Kunde aus der Automobilindustrie wandte sich mit einem Plan für ein Getriebegehäuse mit mehreren überlappenden Bohrungen und Befestigungszapfen an uns. Die ursprüngliche Form wies scharfe Kanten und abrupte Wandstärkenänderungen auf, was bei Prototypentests zu wiederholten Brüchen führte. Unser Ingenieurteam überarbeitete das Bauteil und sorgte für große Rundungsradien (mindestens 0.25 mm an allen Innenecken), eine gleichmäßige Wandstärke (durchgehend 0.375 mm ± 0.060 mm) und eine optimierte Spannungsverteilung an den Befestigungszapfen. Durch diese Änderungen wurde die Rissbildung beseitigt, während gleichzeitig alle technischen Anforderungen erfüllt wurden. So konnten wir erfolgreich 50,000 Einheiten pro Jahr fertigen.
Strategien für die Zusammenarbeit für optimale Ergebnisse
Für eine erfolgreiche Konstruktion von Gussteilen ist ein kontinuierlicher Austausch zwischen Einkauf, Entwicklung und Fertigungspartnern unerlässlich. Wir empfehlen, bereits früh im Entwicklungsprozess erste Ideen zu präsentieren, bevor Details festgelegt werden. So können die Lieferanten Feedback zur Herstellbarkeit des Produkts geben, Designänderungen zur Kostensenkung oder Qualitätssteigerung vorschlagen und Probleme erkennen, bevor diese die Produktionsplanung beeinträchtigen.
Vergleich von Gusskonstruktionsmethoden und Werkstoffen
Die Wahl der richtigen Verfahren und Materialien für den Guss von Bauteilen hat einen großen Einfluss auf deren Funktionsfähigkeit, Kosten und Fertigungsdauer. Jedes Verfahren bietet spezifische Vorteile und eignet sich daher besser für unterschiedliche Anwendungen, Stückzahlen und Qualitätsstandards.
Bewertung der wichtigsten Gießverfahren
Sandguss ist ein sehr flexibles Verfahren zur Herstellung von Bauteilen mit einem Gewicht von wenigen Kilogramm bis zu mehreren Tonnen. Da es keine teuren Werkzeuge erfordert, eignet es sich auch hervorragend für die kostengünstige Fertigung von Prototypen und Kleinserien. Das Verfahren ist für nahezu alle herstellbaren Metalle geeignet und ermöglicht die Herstellung von Bauteilen mit Wandstärken bis zu 6,35 mm (0.25 Zoll). Die Oberflächenrauheit liegt üblicherweise zwischen 0,250 und 0,500 µin Ra, und wichtige Bereiche müssen oft nachbearbeitet werden. Bei Abmessungen unter 305 mm (12 Zoll) liegen die Toleranzen üblicherweise innerhalb von ±0,76 mm (0.030 Zoll). Bei größeren Bauteilen erhöhen sich die Toleranzen.
Auswirkungen der Materialauswahl auf das Design
Aluminiumlegierungen werden vorwiegend dort eingesetzt, wo geringes Gewicht, guter Rostschutz und ausreichende Festigkeit erforderlich sind. Im Gusszustand weisen Legierungen wie A356 Zugfestigkeiten von etwa 34 ksi auf. Nach der Wärmebehandlung steigt diese auf 45 ksi. Dank ihrer ausgezeichneten Fließfähigkeit lassen sich dünnwandige Bauteile und kleine Strukturen herstellen. Die Wärmeleitfähigkeit beschleunigt den Erstarrungsprozess, was die Zykluszeiten verkürzt. Allerdings ist eine sorgfältige Steuerung erforderlich, um ein zu frühes Erstarren dünner Bauteile zu verhindern.
Kosten-Nutzen-Abwägung bei der Methodenauswahl
Um das optimale Verhältnis zwischen Qualitätsstandards und Produktionskosten zu finden, ist eine sorgfältige Wirtschaftlichkeitsanalyse jedes einzelnen Teils unerlässlich. Sandguss erfordert geringe Vorlaufkosten und eignet sich daher gut für Entwicklungsprojekte oder noch unbekannte Produktionsmengen. Allerdings ist eine zusätzliche Bearbeitung notwendig, um die Mindeststandards und die gewünschte Oberflächengüte zu erreichen. Dies erhöht die Kosten pro Teil und summiert sich bei größeren Produktionsserien. Wenn ein Teil häufig bearbeitet werden muss, kann Druckguss eine günstigere Alternative sein, auch wenn die Werkzeugkosten bei einer Jahresproduktion von über 10,000 Stück steigen.
Optimierung des Herstellungsprozesses von Gussteilen durch Design
Konstruktionsentscheidungen beeinflussen den gesamten Fertigungsprozess, von der Qualität der Gussteile über die Fehlerquote und Werkzeugstandzeit bis hin zu den Gesamtbetriebskosten. Strategische Konstruktionsoptimierung zahlt sich bereits in der Entwicklungsphase bei Tausenden gefertigter Teile aus.
Erkennen von designbedingten Fertigungsengpässen
Scharfe Kanten verstärken die Belastung während der Erstarrung und begünstigen die Rissbildung. Sie führen außerdem zu turbulenteren Strömungen beim Befüllen der Form, wodurch Gaseinschlüsse und Porosität wahrscheinlicher werden. Tiefe Hohlräume mit einem hohen Verhältnis von Tiefe zu Breite führen zu Gaseinschlüssen und behindern die Luftzirkulation. Isolierte, schwere Bereiche erzeugen beim Aushärten des umgebenden Materials Lunker, die die Zufuhr von Steigern unterbrechen.
Vereinfachungsstrategien, die die Funktionalität erhalten
Durch die Vereinfachung der Geometrie lassen sich Bauteile oft leichter herstellen, ohne deren Funktion zu beeinträchtigen. Scharfe Innenecken sollten durch Abrundungsradien ersetzt werden, die mindestens ein Viertel der Wandstärke der angrenzenden Wand betragen. Dies verteilt den Druck und verbessert die Materialbewegung. Durch die Vereinfachung von Hinterschneidungen entfällt die Notwendigkeit komplexer Kerne. Beispielsweise vereinfacht eine Neugestaltung des Montageflansches mit Durchgangslöchern anstelle von Sacklochgewinden die Formgebung und ermöglicht dennoch die Verwendung von Schrauben.
Nutzung von Simulationen zur frühzeitigen Validierung
Fortschrittliche Software zur Simulation von Gussteilen visualisiert den Metallfluss während des Formfüllvorgangs. So lassen sich Probleme erkennen, bevor die Werkzeuge gefertigt werden. Die Strömungsanalyse zeigt unvollständige Füllung, Kaltverklebungen an Stellen, an denen zwei Fließfronten ohne vollständige Verschmelzung aufeinandertreffen, und Turbulenzen, die Gase einschließen. Die Erstarrungsmodellierung lokalisiert Lunker und ermöglicht so die gezielte Platzierung von Speisern oder die Formänderung, um die Erstarrung in Richtung der Nährböden zu lenken.
Prototyping und Produktionsbereitschaft
Selbst bei sehr detaillierten Simulationen sind reale Muster zur Validierung unerlässlich. Prototypenfertigungen decken Probleme in der realen Produktion auf, wie beispielsweise Schwierigkeiten beim Werkzeughandling, der Kernmontage oder dem Zugang zu Nachbearbeitungsschritten, die virtuelle Modelle möglicherweise nicht erfassen. Wir fertigen üblicherweise kleine Stückzahlen von Prototypen (3 bis 10 Stück) mit denselben Methoden und Materialien wie in der Serienproduktion. Diese werden anschließend auf Maße geprüft, mechanischen Tests unterzogen und auf ihre Funktionsfähigkeit hin untersucht.
Messung des Optimierungserfolgs
Die wichtigsten Leistungsindikatoren zeigen, wie viel besser der Plan ist. Die Fehlerraten geben an, welcher Prozentsatz der Gussteile nachbearbeitet oder aussortiert werden muss. Raten unter 5 Prozent bedeuten, dass die Konstruktionen und Methoden robust sind. Der Anteil der Gutgussteile an der Gesamtmenge zeigt die Materialeffizienz. Für die meisten Anwendungen ist eine Ausbeute von mindestens 90 % angestrebt. Die Fertigungszykluszeit ist die Zeitspanne von der Konstruktion bis zur Auslieferung des fertigen Gussteils. Eine Verkürzung dieser Zeit verbessert die Fähigkeit, Kundenbedürfnisse zu erfüllen.
Beschaffungshinweise für die Bestellung kundenspezifischer Gussteile auf Basis des Designs
Das Wissen, wie sich Designstandards in Beschaffungsanforderungen umsetzen, hilft Ihnen bei der Auswahl von Lieferanten, der Verhandlung von Verträgen und der effektiveren Gestaltung von Partnerschaften für Ihre Gussteile . In unterschiedlichen Geschäftssituationen müssen Lieferanten unterschiedliche Leistungen erbringen und auf unterschiedliche Weise mit Ihnen zusammenarbeiten können.
Passende Casting-Lösungen für Produktionsszenarien
Für Kleinserien (weniger als 500 Stück pro Jahr) eignen sich flexible Verfahren mit geringem Werkzeugaufwand am besten. Sandguss ist in der Regel die kostengünstigste Option, insbesondere wenn die Konstruktion ein nachträgliches Fräsen zur Einhaltung strenger Normen ermöglicht. Bieten Lieferanten eine schnelle Modellerstellung per CNC-Bearbeitung oder 3D-Druck an, können sie die Produktionszeit verkürzen und die ersten Modelle drei bis vier Wochen nach Fertigstellung der Konstruktion versenden.
Wesentliche Lieferantenfähigkeiten für die designbasierte Beschaffung
Lieferanten, die umfassende Designberatung anbieten, sind weitaus wertvoller als reine Produkthersteller. Die Unterstützung durch Ingenieure bei der Ideenentwicklung beugt kostspieligen Fehlern vor, und die gemeinsame Durchführung von Designprüfungen stellt sicher, dass die Spezifikationen den realisierbaren Möglichkeiten entsprechen. Unsere Ingenieure bei Welong nutzen AutoCAD, Pro/ENGINEER und SolidWorks für die komplette Konstruktion. Sie analysieren Zeichnungen und Muster und entwickeln Designs, die optimal auf unsere industriellen Prozesse abgestimmt sind.
Optimierung der Anpassung durch fortschrittliche Zusammenarbeit
Digitale Kommunikationsmittel erleichtern die Zusammenarbeit von Designern an verschiedenen Standorten. Der Austausch von CAD-Dateien in der Cloud, Videokonferenzen in Echtzeit und das Projektmanagement ermöglichen eine reibungslose Zusammenarbeit über verschiedene Zeitzonen hinweg. Welong hat in eine leistungsstarke digitale Infrastruktur investiert, um unsere internationalen Kunden in Europa, Nordamerika und im asiatisch-pazifischen Raum optimal zu unterstützen. So gewährleisten wir eine schnelle und unkomplizierte Kommunikation während der Design-, Entwicklungs- und Produktionsprozesse.
Überprüfung der Lieferantenqualität und -leistung
Lieferantenprüfungen ermöglichen einen unvoreingenommenen Einblick in die Produktionskapazitäten, die Qualitätskontrollmethoden und die allgemeinen Geschäftskompetenzen eines Unternehmens. Besuche vor Ort zeigen den Zustand der Anlagen, die Prozesskontrollen und das Fachwissen der Mitarbeiter – etwas, das schriftliche Aufzeichnungen allein nicht vollständig erfassen können. Wir gestatten Kundenprüfungen an unseren Standorten, da wir wissen, dass Einkäufer für die Qualität der Lieferanten verantwortlich sind und von einer persönlichen Besichtigung profitieren.
Zukunftsorientierte Casting-Ansätze
Nachhaltigkeitsfaktoren gewinnen bei Kaufentscheidungen zunehmend an Bedeutung. Konstruktionen, die recyceltes Metall verwenden, Abfall durch naturnahes Gießen reduzieren und energieintensive Nachbearbeitungsprozesse minimieren, entsprechen den Umweltzielen von Unternehmen und sparen oft Kosten. Lieferanten, die in geschlossene Wasserkreisläufe, Abwärmenutzungssysteme und energieeffiziente Heiztechnik investieren, zeigen damit ihr Engagement für die Umwelt und ihren langfristigen Erfolg.
Fazit
Für die Herstellung hochwertiger Gussteile ist ein ausgewogenes Verhältnis zwischen funktionalen Anforderungen, Fertigungsbeschränkungen und wirtschaftlichen Gegebenheiten unerlässlich. Dies gelingt nur in enger Zusammenarbeit mit erfahrenen Vertriebsmitarbeitern im Beschaffungsteam. Die hier beschriebenen Schritte – darunter die klare Definition der Anforderungen, die proaktive Fehlervermeidung, die Auswahl des richtigen Verfahrens und der passenden Materialien, der Einsatz von Simulationen zur Leistungsoptimierung und die strategische Einbindung von Lieferanten – führen zu guten Ergebnissen in unterschiedlichsten Produktionsvolumina und Anwendungsbereichen. Seit 20 Jahren unterstützen wir mit diesen Ansätzen Kunden aus der Automobil-, Luftfahrt-, Ölbohr- und Medizintechnikbranche dabei, Teile zu erhalten, die exakt den Anforderungen entsprechen und gleichzeitig Kosten und Zeitpläne so gering wie möglich halten. Die Entscheidungen, die Sie bei der Konstruktion von Gussteilen treffen, beeinflussen letztendlich die Produktqualität, die Fertigungseffizienz und die Funktionsfähigkeit der Lieferkette. Investitionen in die Entwicklung, um die Fertigung zu vereinfachen, die Auswahl von Lieferanten mit umfassender technischer Unterstützung und bewährten Qualitätssicherungssystemen sowie die Pflege guter Geschäftsbeziehungen während der Produktion zahlen sich am Ende durch weniger Fehler, kürzere Lieferzeiten und niedrigere Gesamtbetriebskosten aus.
Häufig gestellte Fragen (FAQ): Wie kann ich Konstruktionsmerkmale nutzen, um häufige Gussfehler zu vermeiden?
Die Geometrie ist der erste Schritt zur Vermeidung von Gussfehlern . Halten Sie die Wandstärke über die gesamte Länge des Bauteils gleich, um eine gleichmäßige Abkühlung zu gewährleisten und die Bildung von Spalten durch Verdrehen oder Schrumpfen zu verhindern. Verwenden Sie große Abrundungsradien (mindestens 0.25 mm) an Innenecken, um Spannungen zu verteilen und den Materialfluss zu verbessern. Um das Entfernen von Gussformen zu erleichtern, fügen Sie Entformungsschrägen von 1 bis 3 Grad hinzu. Entwerfen Sie Anguss- und Speisersysteme, die einen reibungslosen Materialfluss ermöglichen und die Versorgung während des Aushärtens sicherstellen. Nutzen Sie Simulationstools, um die Wirksamkeit dieser Maßnahmen vor der Werkzeugherstellung zu überprüfen. So können Sie Probleme frühzeitig erkennen, solange deren Behebung noch kostengünstig ist.
Welches Gießverfahren eignet sich am besten für meine Bauteilkonstruktion?
Die Wahl des richtigen Verfahrens erfordert die Berücksichtigung verschiedener Faktoren. Sandguss ist eine kostengünstige Methode zur Herstellung großer Teile mit komplexen Formen aus nahezu jedem Metall in kleinen Mengen. Für große Stückzahlen von Aluminium-, Zink- oder Magnesiumteilen bietet Druckguss enge Toleranzen und eine hervorragende Oberflächengüte. Feinguss ist ein sehr präzises Verfahren zur Herstellung komplexer Formen aus schwer zu bearbeitenden Werkstoffen wie Titan oder Edelstahl. Berücksichtigen Sie Toleranzen, Oberflächengüte, Produktionsrate, Preis und Materialeigenschaften. Wir unterstützen unsere Kunden bei der sorgfältigen Abwägung dieser Vor- und Nachteile, indem wir Verfahren vorschlagen, die sowohl den technologischen Anforderungen als auch den Geschäftszielen gerecht werden.
Können Gusskonstruktionen nach der ersten Produktion noch geändert werden?
Änderungen sind weiterhin möglich, ihre Auswirkungen hängen jedoch vom Zeitpunkt und Umfang der Änderungen ab. Anpassungen am Muster sind möglicherweise nur bei kleinen Änderungen erforderlich, die keine wichtigen Maße oder Merkmale beeinträchtigen. Bei umfangreichen Formänderungen müssen neue Modelle oder Werkzeuge erstellt werden, was in etwa den Kosten der ursprünglichen Entwicklung entspricht. Jegliche Änderungen am Material oder Verfahren müssen vollständig neu validiert werden. Die Änderungskosten sind später geringer, wenn Sie bereits in der Entwurfsphase Optionen für zukünftige Änderungen einplanen. Sprechen Sie frühzeitig mit Ihrem Anbieter, wenn Sie Änderungen vornehmen möchten; erfahrene Entwicklungsteams können oft kostengünstigere und zeitsparendere Lösungen anbieten.
Arbeiten Sie mit Welong zusammen – für die fachgerechte Fertigung von Gussteilen
Welong verfügt über 20 Jahre Erfahrung in der Betreuung von Einkaufsleitern und Ingenieurteams, die Wert auf Präzision, Zuverlässigkeit und eine reaktionsschnelle Zusammenarbeit legen. Als nach ISO 9001:2015 zertifizierter Lieferant von Gussteilen haben wir bereits über 100 Kunden in Großbritannien, Deutschland, Frankreich, Italien, Polen, den USA, Kanada und im gesamten asiatisch-pazifischen Raum mit kundenspezifischen Metallkomponenten beliefert. Unsere Ingenieure nutzen AutoCAD, Pro/ENGINEER und SolidWorks, um Sie in allen Aspekten der Konstruktion zu unterstützen. Sie stellen sicher, dass Ihre Gussteile einfach herzustellen sind und alle funktionalen Anforderungen erfüllen. Wir fertigen nach Ihren Plänen und Mustern und überwachen die Qualität während der gesamten Produktion und des Versands. Kontaktieren Sie unser Team unter metal@welongpost.com, um Ihre spezifischen Gussanforderungen zu besprechen und zu erfahren, wie unsere integrierten Supply-Chain-Services das Beschaffungsrisiko minimieren und Ihnen gleichzeitig die Präzisionskomponenten liefern, die Ihre Anwendungen benötigen.
Referenzen
1. Campbell, John. „Complete Casting Handbook: Metal Casting Processes, Metallurgy, Techniques and Design.“ Butterworth-Heinemann, 2015.
2. Beeley, Peter R. und Smart, Richard F. „Feinguss“. Institute of Materials, 1995.
3. American Foundry Society. „Gusskonstruktion und -leistung“. Des Plaines, Illinois, 2009.
4. Heine, Richard W., Loper, Carl R., und Rosenthal, Philip C. „Principles of Metal Casting.“ McGraw-Hill, 1967.
5. Brown, John R. „Foseco Ferrous Foundryman's Handbook.“ Butterworth-Heinemann, 2000.
6. ASM International Handbook Committee. „ASM Handbook Volume 15: Casting.“ ASM International, 2008.

Share your inquiry, get the quotation accordingly!

China WELONG – Ihr zuverlässiger Partner für Metalllösungen

