Wie lassen sich Schrumpfungsfehler bei der Gusseisenproduktion reduzieren?
Die Herstellung von Gusseisen ist ein entscheidender Prozess in verschiedenen Branchen und liefert robuste und langlebige Bauteile für Maschinen, Automobile und Baustoffe. Eine der größten Herausforderungen für Hersteller ist jedoch das Auftreten von Schwindungsfehlern, die die Qualität und Integrität des Endprodukts beeinträchtigen können. Schwindungsfehler entstehen bei der Gusseisenherstellung, wenn sich das flüssige Metall beim Abkühlen und Erstarren zusammenzieht. Dies führt zu Hohlräumen, Porosität und Maßungenauigkeiten. Diese Fehler können die strukturelle Integrität schwächen, die Leistung mindern und die Produktionskosten durch Ausschuss erhöhen. Um diesem Problem zu begegnen, ist es für Gießereien und Hersteller unerlässlich, effektive Strategien und Techniken zur Minimierung von Schwindungsfehlern in der Gusseisenherstellung anzuwenden. Dieser Blog untersucht die Ursachen von Schwindungsfehlern, den Einfluss der Gießtemperatur und Maßnahmen zur Qualitätskontrolle, die dazu beitragen, diese Fehler zu reduzieren und die Gesamtqualität von Gusseisenprodukten zu verbessern.
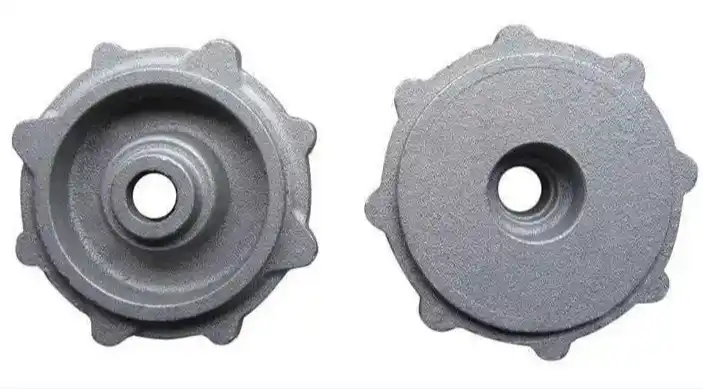
Was verursacht Schrumpfungsfehler beim Gusseisenguss?
Unsachgemäße Anguss- und Steigrohrkonstruktion
Eine der Hauptursachen für Schwindungsfehler bei der Gusseisenproduktion ist eine falsche Anschnitt- und Speiserkonstruktion. Das Anschnittsystem versorgt den Formhohlraum mit geschmolzenem Metall, während die Speiser als Reservoirs fungieren, um zusätzliches Metall zuzuführen und so die Schwindung während der Erstarrung auszugleichen. Ein schlecht konstruiertes Anschnittsystem kann zu unzureichendem Metallfluss, eingeschlossenen Gasen und ungleichmäßiger Abkühlung führen, was alles zu Schwindungsfehlern beiträgt. Ebenso können unzureichende oder falsch platzierte Speiser nicht die erforderliche Metallzufuhr zum Ausgleich der Schwindung liefern, was zu Hohlräumen und Porosität im fertigen Gusseisenprodukt führt. Um dieses Problem zu lösen, müssen Gießereien ihre Anschnitt- und Speisersysteme sorgfältig konstruieren und optimieren und dabei Faktoren wie Metallfluss, Erstarrungsmuster und Temperaturgradienten innerhalb der Form berücksichtigen.
Unzureichende Form- und Kernmaterialien
Die Wahl der Form- und Kernmaterialien ist entscheidend für die Vermeidung von Lunkerfehlern in der Gusseisenproduktion. Ungeeignete oder ungeeignete Materialien können zu Problemen wie Formwandbewegungen, Gasbildung und unzureichender Durchlässigkeit führen, was wiederum Lunkerfehler begünstigt. Beispielsweise können Formen mit geringer Durchlässigkeit Gase einschließen, was zu Porosität und anderen Fehlern im Gusseisen führt. Ebenso können zu starre oder schlecht nachgebende Kerne die natürliche Kontraktion des Metalls beim Abkühlen behindern, was zu inneren Spannungen und potenzieller Rissbildung führen kann. Um diese Probleme zu minimieren, sollten Gießereien die Form- und Kernmaterialien sorgfältig auswählen und auf ein optimales Verhältnis von Eigenschaften wie Durchlässigkeit, Festigkeit und Wärmeleitfähigkeit achten, um einen ordnungsgemäßen Metallfluss und eine optimale Erstarrung bei der Gusseisenproduktion zu gewährleisten.
Falsche Metallzusammensetzung und -behandlung
Zusammensetzung und Behandlung der Metallschmelze sind entscheidende Faktoren zur Kontrolle von Schrumpfungsfehlern bei der Gusseisenproduktion. Eine falsche Metallzusammensetzung, beispielsweise ein Ungleichgewicht im Kohlenstoff- und Siliziumgehalt, kann das Erstarrungsverhalten des Gusseisens erheblich beeinträchtigen und zu verstärkter Schrumpfung und den damit verbundenen Fehlern führen. Darüber hinaus kann eine unzureichende Metallbehandlung, beispielsweise durch unzureichende Impfung oder unsachgemäße Entschwefelung, zu unerwünschten Mikrostrukturen und erhöhter Anfälligkeit für Schrumpfungsfehler führen. Um diese Probleme zu lösen, müssen Gießereien die Metallzusammensetzung durch präzise Schmelz- und Legierungsprozesse sorgfältig kontrollieren und geeignete Metallbehandlungsverfahren anwenden. Dies kann den Einsatz von Impfmitteln zur Förderung der Graphitbildung und damit zur Verringerung der Schrumpfung sowie die Anwendung geeigneter Entschwefelungsverfahren zur Verbesserung der Gesamtqualität des Gusseisens umfassen.
Wie wirkt sich die Gießtemperatur auf die Schrumpfung bei der Gusseisenproduktion aus?
Auswirkungen hoher Gießtemperaturen
Die Gießtemperatur von geschmolzenem Gusseisen hat einen erheblichen Einfluss auf das Auftreten von Schrumpfungsfehlern im Endprodukt. Eine zu hohe Gießtemperatur kann mehrere Probleme verursachen, die zu erhöhter Schrumpfung beitragen. Erstens führen höhere Temperaturen zu einer stärkeren Wärmeausdehnung des flüssigen Metalls, was wiederum zu einer stärkeren Kontraktion während des Abkühlens und Erstarrens führt. Diese erhöhte Kontraktion kann Schrumpfungsfehler verschlimmern, insbesondere in dickeren Bereichen des Gussstücks. Darüber hinaus können erhöhte Gießtemperaturen zu einer übermäßigen Überhitzung des Metalls führen, was zur Bildung grober Kornstrukturen und verringerter Fließfähigkeit führt. Diese Faktoren können zusätzlich zur Entstehung von Schrumpfungsfehlern bei der Gusseisenproduktion beitragen, da das Metall möglicherweise Schwierigkeiten hat, komplizierte Formdetails auszufüllen und Volumenänderungen während des Erstarrens auszugleichen.
Auswirkungen niedriger Gießtemperaturen
Während hohe Gießtemperaturen problematisch sein können, führen auch zu niedrige Gießtemperaturen bei der Gusseisenherstellung zu Lunkerbildung und anderen Qualitätsproblemen. Wird das flüssige Metall bei zu niedrigen Temperaturen gegossen, kann es vorzeitig erstarren, was zu unvollständiger Formfüllung und der Bildung von Kalt- oder Fehlgüssen führt. Diese Defekte können Schwachstellen im Gussteil verursachen und zu Lunkerbildung beitragen. Darüber hinaus kann eine niedrige Gießtemperatur die Fließfähigkeit des flüssigen Gusseisens verringern, wodurch das Metall nur schwer in dünne Bereiche oder komplexe Geometrien der Form fließen kann. Dies kann zu einer unvollständigen Füllung des Formhohlraums und zur Bildung von Lunkerbildung in Bereichen führen, die das Metall nicht erreicht. Um die Gießtemperatur zu optimieren und Lunkerbildung zu minimieren, müssen Gießereien die erforderliche Fließfähigkeit sorgfältig mit dem Wunsch nach minimaler Wärmeausdehnung und -kontraktion während des Gießprozesses abwägen.
Optimierung der Gießtemperatur zur Reduzierung der Schrumpfung
Um Schwindungsfehler bei der Gusseisenproduktion zu minimieren, ist es entscheidend, die Gießtemperatur anhand verschiedener Faktoren wie der spezifischen Legierungszusammensetzung, der Gussteilgeometrie und der Formgestaltung zu optimieren. Die ideale Gießtemperatur sollte ausreichend Fließfähigkeit bieten, um eine vollständige Formfüllung zu gewährleisten und gleichzeitig übermäßige Wärmeausdehnung und -kontraktion zu minimieren. Ein Ansatz, um dieses Gleichgewicht zu erreichen, ist der Einsatz von Computersimulationen und thermischen Analysetools zur Modellierung des Erstarrungsprozesses und zur Vorhersage potenzieller Schwindungsprobleme. Diese Tools können Gießereien dabei helfen, den optimalen Gießtemperaturbereich für bestimmte Gusseisensorten und Gussteilgestaltungen zu bestimmen. Darüber hinaus kann die Implementierung von Temperaturüberwachungs- und -regelsystemen während des gesamten Produktionsprozesses dazu beitragen, konstante Gießtemperaturen aufrechtzuerhalten und Abweichungen zu reduzieren, die zu Schwindungsfehlern führen können. Durch sorgfältige Optimierung der Gießtemperatur können Gießereien das Auftreten von Schwindungsfehlern bei der Gusseisenproduktion deutlich reduzieren und die Gesamtproduktqualität verbessern.
Qualitätskontrollmaßnahmen zur Vermeidung von Schrumpfungsfehlern in Gusseisen
Implementierung eines geeigneten Formendesigns und einer Simulation
Eine der wirksamsten Qualitätskontrollmaßnahmen zur Vermeidung von Schwindungsfehlern bei der Gusseisenproduktion ist der Einsatz geeigneter Formenkonstruktionen und Simulationstechniken. Mithilfe moderner CAD- und Simulationssoftware können Formgeometrie, Anschnittsysteme und Speiserplatzierung vor Produktionsbeginn optimiert werden. Mit diesen Tools können Gießereien den gesamten Gießprozess einschließlich Metallfluss, Erstarrung und Abkühlung simulieren, um potenzielle Problembereiche zu identifizieren und die Konstruktion zur Minimierung von Schwindungsfehlern zu optimieren. Durch den Einsatz dieser Simulationstechniken können Hersteller verschiedene Konstruktionsiterationen und Prozessparameter virtuell bewerten. Das spart Zeit und Ressourcen und verbessert gleichzeitig die Gesamtqualität der Gusseisenprodukte. Darüber hinaus sollte eine geeignete Formenkonstruktion Merkmale wie eine strategisch platzierte Kokille, optimierte Zuführwege und entsprechende Entformungsschrägen berücksichtigen, um einen gleichmäßigen Metallfluss und eine gleichmäßige Erstarrung zu ermöglichen und so die Wahrscheinlichkeit von Schwindungsfehlern in den fertigen Gusseisenkomponenten weiter zu reduzieren.
Kontrolle der Metallzusammensetzung und -behandlung
Eine effektive Qualitätskontrolle in der Gusseisenproduktion erfordert die strikte Kontrolle der Metallzusammensetzung und der Behandlungsprozesse. Dies beinhaltet die sorgfältige Steuerung der chemischen Zusammensetzung des flüssigen Metalls, einschließlich der präzisen Kontrolle von Kohlenstoff, Silizium und anderen Legierungselementen, die das Erstarrungsverhalten und die Schwindungseigenschaften des Gusseisens beeinflussen. Der Einsatz robuster spektrometrischer Analyse- und Justierungsverfahren trägt dazu bei, dass die Metallzusammensetzung während des gesamten Produktionsprozesses innerhalb der vorgegebenen Toleranzen bleibt. Darüber hinaus spielen geeignete Metallbehandlungstechniken wie Impfung und Modifizierung eine entscheidende Rolle bei der Kontrolle des Mikrogefüges und der Reduzierung der Schwindungsneigung von Gusseisen. Die Impfung fördert beispielsweise die Bildung von Graphitkeimen, die Volumenänderungen während der Erstarrung ausgleichen und die Wahrscheinlichkeit von Schwindungsfehlern verringern können. Durch die Implementierung strenger Kontrollmaßnahmen für Metallzusammensetzung und -behandlung können Gießereien die Konsistenz und Qualität ihrer Gusseisenprodukte deutlich verbessern und gleichzeitig das Auftreten von Schwindungsfehlern minimieren.
Implementierung fortschrittlicher Inspektions- und Testmethoden
Um Schrumpfungsfehler bei der Gusseisenproduktion wirksam zu verhindern und zu erkennen, ist der Einsatz moderner Inspektions- und Prüfmethoden während des gesamten Herstellungsprozesses unerlässlich. Zerstörungsfreie Prüfverfahren (ZfP) wie Röntgen, Ultraschall und Computertomografie können eingesetzt werden, um innere Fehler wie Lunker und Porosität zu identifizieren, ohne die Gusseisenkomponenten zu beschädigen. Diese Methoden ermöglichen eine gründliche Inspektion kritischer Bereiche und können helfen, Fehler zu erkennen, die an der Oberfläche möglicherweise nicht sichtbar sind. Darüber hinaus kann die Implementierung von Verfahren zur statistischen Prozesskontrolle (SPC) dabei helfen, wichtige Prozessparameter zu überwachen und Trends oder Abweichungen zu erkennen, die zu Schrumpfungsfehlern beitragen können. Dieser datengesteuerte Ansatz ermöglicht Gießereien, ihre Produktionsprozesse proaktiv anzupassen, die Fehlerwahrscheinlichkeit zu reduzieren und die Gesamtproduktqualität zu verbessern. Regelmäßige metallurgische Analysen und mechanische Prüfungen an Gusseisenproben können wertvolle Erkenntnisse über die Materialeigenschaften liefern und helfen, potenzielle Verbesserungsbereiche im Produktionsprozess zu identifizieren, um Schrumpfungsfehler zu minimieren.
Fazit
Die Reduzierung von Lunkerfehlern in der Gusseisenproduktion ist entscheidend für die Qualität, Leistungsfähigkeit und Zuverlässigkeit von Gusseisenbauteilen. Durch das Verständnis der Ursachen von Lunkerfehlern, die Optimierung der Gießtemperaturen und die Implementierung effektiver Qualitätskontrollmaßnahmen können Gießereien ihre Produktionsprozesse deutlich verbessern und das Auftreten dieser Fehler minimieren. Eine optimale Werkzeugkonstruktion, die Kontrolle der Metallzusammensetzung und moderne Prüfverfahren sind Schlüsselelemente für die Herstellung hochwertiger Gusseisenprodukte. Angesichts der ständigen Weiterentwicklung der Branche ist der Einsatz fortschrittlicher Technologien und datenbasierter Ansätze unerlässlich, um wettbewerbsfähig zu bleiben und den steigenden Anforderungen an Präzision und Zuverlässigkeit von Gusseisenbauteilen in verschiedenen Branchen gerecht zu werden.
Für hochwertige Gusseisenprodukte und kompetente Unterstützung bei der Optimierung Ihrer Produktionsprozesse empfehlen wir Ihnen Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd. Mit über 20 Jahren Erfahrung und Zertifizierungen wie ISO 9001:2015 und API-7-1 ist Welong auf kundenspezifische Metallteile für diverse Branchen spezialisiert. Die Expertise in Schmieden, Sandguss, Feinguss, Schleuderguss und Zerspanung, kombiniert mit einer breiten Materialpalette, darunter Gusseisen, Stahl und verschiedene Legierungen, macht Welong zum idealen Partner für Ihre Gussanforderungen. Dank globaler Präsenz und hohem Qualitätsanspruch unterstützt Welong Sie bei der Verbesserung Ihrer Produktionsprozesse, der Qualitätssicherung und der termingerechten Lieferung. Für weitere Informationen kontaktieren Sie Welong unter metal@welongpost.com.
Referenzen
1. Campbell, J. (2015). Complete Casting Handbook: Metallgussverfahren, Metallurgie, Techniken und Design. Butterworth-Heinemann.
2. Stefanescu, DM (2008). Wissenschaft und Technik der Gusserstarrung. Springer Science & Business Media.
3. Brown, JR (2000). Foseco Ferrous Foundryman's Handbook. Butterworth-Heinemann.
4. Beeley, P. (2001). Gießereitechnik. Butterworth-Heinemann.
5. Chastain, SD (2004). Metallguss: Ein Sandgusshandbuch für kleine Gießereien. Stephen Chastain.
6. ASM International. (2008). ASM-Handbuch, Band 15: Casting. ASM International.

Share your inquiry, get the quotation accordingly!

China WELONG – Ihr zuverlässiger Partner für Metalllösungen

