Den Metallschmiedeprozess verstehen: Vom Rohling zum fertigen Bauteil
Um zu verstehen, wie beim Schmieden ein Rohling in ein fertiges Bauteil verwandelt wird, reicht es nicht aus zu wissen, dass Metall erhitzt und in Form gepresst wird. Die endgültigen Eigenschaften eines Schmiedeteils hängen von einer kontrollierten Abfolge von Materialauswahl, Rohlingsvorbereitung, Erhitzen, plastischer Verformung, Abkühlen, Wärmebehandlung, Bearbeitung und Prüfung ab. Jeder Schritt beeinflusst Maßgenauigkeit, Faserverlauf, mechanische Eigenschaften, Oberflächenbeschaffenheit und Produktionskosten. Für Hersteller und Erstausrüster bietet das Schmiedeverfahren zudem einen wichtigen Vorteil: Der Prozess kann an die Anforderungen des fertigen Bauteils angepasst werden, anstatt das Schmieden als einfache Umformung zu betrachten. Je nach Material, Geometrie, Produktionsvolumen und Leistungsanforderungen können Hersteller Freiformschmieden, Gesenkschmieden oder andere spezielle Schmiedeverfahren einsetzen. Dieser Artikel erläutert die wichtigsten Schritte des Metallschmiedens, die Materialveränderungen in jedem Schritt, die Unterschiede zwischen Schmieden, Gießen und Zerspanen sowie die Technologien, die die moderne Schmiedeproduktion verbessern.
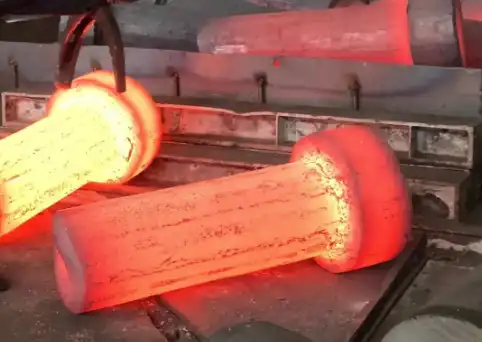
Was geschieht während des Metallschmiedeprozesses?
Auswahl und Vorbereitung des Rohlings
Es beginnt mit der Auswahl eines geeigneten Rohlings. Ein Rohling ist ein Metallstück, das für die weitere Umformung vorbereitet wird. Er kann rund, quadratisch, rechteckig oder verschiedene Querschnittsformen aufweisen, abhängig vom Material und dem Schmiedeverfahren.
Die Materialauswahl richtet sich nach den mechanischen und betriebstechnischen Anforderungen des Endprodukts. Legierter Stahl, Kohlenstoffstahl, Edelstahl, Aluminiumlegierungen, Titanlegierungen und andere technische Werkstoffe können geschmiedet werden. Jeder Werkstoff weist jedoch ein spezifisches Verarbeitungsfenster und besondere Verformungseigenschaften auf.
Die Größe des Rohlings ist ebenfalls wichtig. Ein zu kleiner Rohling enthält möglicherweise nicht genügend Material, um die gewünschte Geometrie und Bearbeitungszugabe zu erreichen. Umgekehrt kann ein zu großer Rohling zu höherem Materialverbrauch und höheren Bearbeitungskosten führen.
Vor Beginn des Schmiedeprozesses können die Hersteller das angelieferte Material prüfen und Güteklasse, Abmessungen, Chargennummer und weitere Materialdokumente verifizieren. Bei kritischen Bauteilen ist die Rückverfolgbarkeit des Materials besonders wichtig, da das fertige Produkt unter Umständen einer bestimmten Produktionscharge zugeordnet werden muss.
Erhitzen des Rohlings auf die geeignete Temperatur
Der Rohling wird anschließend auf eine Temperatur erhitzt, bei der er plastisch verformbar ist. Die benötigte Temperatur hängt stark vom Material und dem gewählten Schmiedeverfahren ab.
Viele Stähle werden bei hohen Temperaturen geschmiedet, da die Erwärmung den Verformungswiderstand verringert und eine große plastische Verformung ohne übermäßige Umformspannungen ermöglicht. Es geht aber nicht einfach nur darum, den Rohling „so heiß wie möglich“ zu machen.
Probleme können sowohl durch unzureichende als auch durch übermäßige Erwärmung entstehen.
Ist der Rohling zu kalt, kann zu viel Kraftaufwand für die Umformung erforderlich sein, wodurch er brechen oder sich nicht vollständig verformen kann. Zu hohe Temperaturen oder zu lange Haltezeiten können unerwünschte Kornentwicklung, Oxidation, Entkohlung oder andere metallurgische Probleme verursachen.
Aus diesem Grund werden bei industriellen Schmiedeprozessen Heiztemperatur, Haltezeit, Ofenbedingungen und Transferzeit zwischen Ofen und Schmiedeanlage kontrolliert. Temperaturmessung und Prozessüberwachung tragen dazu bei, reproduzierbare Bedingungen von einem Fertigungszyklus zum nächsten zu gewährleisten.
Wie wird der erhitzte Rohling geformt?
Freiformschmieden für große oder relativ einfache Bauteile
Beim Freiformschmieden wird der Rohling zwischen Gesenken eingepresst , die das Werkstück nicht vollständig umschließen. Das Material wird durch kontrollierte Schläge oder Pressvorgänge schrittweise verformt.
Dieses Verfahren eignet sich besonders für große Bauteile, Sonderanfertigungen aus Schmiedematerial, Wellen, Ringe, Blöcke und andere Teile, wenn die fertige Geometrie keine vollständig geschlossene Gesenkkammer erfordert.
Das Freiformschmieden zählt zu den vielseitigsten Verfahren. Der Umformablauf und die Werkstückposition während der Bearbeitung können vom Hersteller variiert werden, um die gewünschten Abmessungen und den gewünschten Materialfluss zu erzielen.
Die Bearbeitung großer Schmiedeteile kann mehrere Schritte wie Stauchen, Ziehen, Strecken oder andere kontrollierte Umformprozesse umfassen. Die Reihenfolge der Umformschritte ist von großer Bedeutung, da die Umformgeschichte den Faserverlauf und somit die mechanischen Eigenschaften beeinflussen kann.
Gesenkschmieden für wiederholbare Fertigung
Beim Gesenkschmieden wird heißes Material zwischen geformte Gesenke mit einem vorgeformten Hohlraum gelegt. Beim Schließen der Gesenke fließt das Rohmaterial in den Hohlraum und nimmt die gewünschte äußere Form an.
Dies ist eine gute Strategie, wenn die Teile eine vorhersehbare Form aufweisen und in mittleren bis großen Stückzahlen gefertigt werden. Das Gesenkschmieden eignet sich zur Herstellung von Automobilkomponenten, Teilen für Industriemaschinen, Wellen, Hebeln, Verbindungselementen und anderen Konstruktionsteilen.
Die Konstruktion ist wichtig. Ingenieure müssen Materialfluss, Schwindung, Entformungsschrägen, Schmiedezugabe, Gratbildung und die zum Füllen des Hohlraums benötigte Materialmenge berücksichtigen.
Bei vielen geschlossenen Formgebungsverfahren bildet sich entlang der Trennlinie des Werkzeugs ein Grat aus überschüssigem Material. Dieser Grat kann dazu beitragen, Druck im Formhohlraum aufzubauen und dessen Füllung zu fördern, wird aber üblicherweise in einem späteren Nachbearbeitungsschritt entfernt.
Walzschmieden und spezielle Umformverfahren
Beim Walzschmieden wird das Werkstück mithilfe rotierender Walzen auf die gewünschte Größe reduziert und geformt. Anstatt das Material durch einen einzigen massiven Walzenschluss zu verformen, wird es beim Durchlauf zwischen den Walzen kontrolliert verformt.
Das Verfahren kann für die Herstellung länglicher Bauteile und Vorformlinge von Vorteil sein, insbesondere wenn die progressive Verformung Vorteile hinsichtlich Materialfluss und Produktionseffizienz bietet.
Zu den weiteren Schmiedeverfahren zählen Präzisionsschmieden, Warmschmieden, Kaltschmieden, isothermes Schmieden sowie verschiedene Verfahren zur Herstellung von Bauteilen in Endformnähe. Die Wahl des Verfahrens hängt vom Werkstoff, der Bauteilform, den geforderten Toleranzen, dem Stückvolumen und der verfügbaren Ausrüstung ab.
Was geschieht nach dem Schmiedevorgang?
Zuschneiden, Richten und Oberflächenvorbereitung
Das Schmiedeteil bedarf in der Regel noch einiger weiterer Bearbeitungsschritte, bevor es als fertiges Teil gilt.
Durch das Entgraten wird überschüssiger Grat an der Trennlinie von Gesenkschmiedeteilen entfernt. Je nach Geometrie muss das Bauteil gegebenenfalls gerichtet werden, um die vorgegebenen Maßgrenzen einzuhalten.
Durch die Reinigung der Oberfläche lassen sich die beim Warmumformprozess entstandenen Zunderschichten entfernen. Je nach Material und Kundenwunsch können Kugelstrahlen oder andere geeignete Oberflächenvorbereitungsverfahren zum Einsatz kommen.
Diese Eingriffe sind nicht nur kosmetischer Natur. Die Oberflächenzunder wird entfernt und die Schmiedeoberfläche einer Sichtprüfung unterzogen, um Risse, Überlappungen, Falten oder andere Schmiedefehler zu erkennen.
Wärmebehandlung zur Erzielung gezielter mechanischer Eigenschaften
Bei vielen Schmiedeteilen ist die Wärmebehandlung ein entscheidender Schritt. Je nach Werkstoff und Anwendung können Verfahren wie Normalisieren, Glühen, Abschrecken und Anlassen zum Einsatz kommen.
Die Wärmebehandlung dient nicht nur der Erhöhung der Zähigkeit eines Bauteils. Der thermische Zyklus wird so gewählt, dass eine optimale Kombination aus Härte, Festigkeit, Zähigkeit, Duktilität, Dimensionsstabilität und Mikrostruktur erzielt wird.
Beispielsweise benötigt ein vergütetes Schmiedeteil aus legiertem Stahl eine festgelegte Abfolge, um die vom Design geforderten mechanischen Eigenschaften zu entwickeln.
Daher sollten die Parameter der Wärmebehandlung als Teil des Entwicklungsprozesses und nicht als optionaler abschließender Schritt betrachtet werden.
Bearbeitung und abschließende Maßkontrolle
Obwohl beim Schmieden eine nahezu endformnahe Annäherung möglich ist, erfordern viele Präzisionsbauteile dennoch eine maschinelle Bearbeitung.
Die endgültigen Abmessungen, die Oberflächenbeschaffenheit, Bohrungen, Gewinde, Keilnuten oder andere Merkmale, die während des Schmiedens nur schwer oder praktisch direkt herzustellen sind, können durch Drehen, Fräsen, Bohren, Ausdrehen, Schleifen und andere Bearbeitungsverfahren erzielt werden.
Daher sollte beim Schmiededesign ein angemessenes Bearbeitungszugabe vorgesehen werden. Eine zu geringe Zugabe kann Probleme verursachen, wenn die Schmiedeoberfläche nicht genügend Material für die Endbearbeitung bietet, während eine zu große Zugabe den Materialverbrauch und die Bearbeitungszeit erhöht.
Das ist einer der Gründe, warum es am besten ist, Schmieden und Zerspanen gleichzeitig bei der Konstruktion von Bauteilen in Betracht zu ziehen.
Wie unterscheidet sich das Metallschmieden vom Gießen und der maschinellen Bearbeitung?
Schmieden und Gießen weisen unterschiedliche Stärken auf.
Gießen ist das Eingießen oder Einspritzen von geschmolzenem Material in eine Form zur Herstellung von Bauteilen. Schmieden ist die Formgebung durch kontrollierte plastische Verformung von massivem Metall.
Keiner der beiden Prozesse ist besser, Punkt. Es kommt auf die Komponente an.
Schmieden wird häufig eingesetzt, wenn gute mechanische Eigenschaften, gerichteter Faserverlauf, Dauerfestigkeit und strukturelle Integrität erforderlich sind. Gießen kann in Fällen vorteilhaft sein, in denen Schmieden für die Herstellung sehr komplexer Formen, großer Innenräume oder Ähnliches wirtschaftlich nicht rentabel ist.
Designer sollten daher die beiden Methoden anhand der tatsächlichen Anforderungen vergleichen, anstatt anzunehmen, dass eine Produktionsmethode immer besser ist.
Schmieden kann im Vergleich zur maschinellen Bearbeitung den Materialabfall reduzieren.
Die spanende Bearbeitung ist ein subtraktives Verfahren. Ein großes Materialstück wird so lange abgetragen, bis die gewünschte Form übrig bleibt.
Schmieden hingegen ist ein Verfahren, das das Material in die gewünschte Form bringt. Daher kann ein gut gefertigtes Schmiedeteil die Menge an Material reduzieren, die in den nachfolgenden Bearbeitungsschritten abgetragen werden muss.
Dieser Vorteil kann besonders wichtig sein bei der Bearbeitung teurer legierter Stähle, Edelstähle, Titanlegierungen oder anderer hochwertiger Werkstoffe.
Schmieden ersetzt jedoch nicht in jeder Situation die spanende Bearbeitung. Auch nach dem Schmieden müssen die meisten Präzisionsflächen, Bohrungen, Gewinde und Merkmale mit engen Toleranzen nachbearbeitet werden.
Die mechanische Leistungsfähigkeit hängt von der Prozesssteuerung ab.
Der Hauptvorteil des Schmiedens liegt nicht allein in der Druckeinwirkung auf das Metall. Er resultiert vielmehr aus einer Kombination von kontrollierter Verformung, Materialfluss, Wärmebehandlung und anschließender Wärmebehandlung.
Durch eine fachgerechte Schmiedekonstruktion kann ein vorteilhafter Faserverlauf erzielt werden, der den Hauptmerkmalen des Bauteils folgt. Das Verfahren kann außerdem dazu beitragen, bestimmte innere Fehlstellen im Ausgangsmaterial zu beseitigen, sofern ausreichende Verformung und geeignete Prozesssteuerung angewendet werden.
Bei wichtigen Anwendungen muss die Leistungsfähigkeit durch Materialprüfung und Inspektion nachgewiesen werden – nicht durch die Annahme, dass ein Teil, nur weil es geschmiedet ist, auch funktionieren wird.
Welche Qualitätsprüfungen werden bei Schmiedeteilen durchgeführt?
Maßkontrolle
Die Maßprüfung bestätigt, dass das geschmiedete oder bearbeitete Teil der technischen Zeichnung und allen anwendbaren Spezifikationen entspricht.
Die Inspektion kann je nach Bauteil Parameter wie Gesamtabmessungen, Durchmesser, Längen, Konzentrizität, Ebenheit, Rundlauf, Lochpositionen und andere geometrische Eigenschaften umfassen.
Zur Prüfausrüstung gehören Messschieber, Mikrometer, Lehren, Koordinatenmessgeräte und andere Präzisionsinstrumente für die Herstellung von Metallschmiedeteilen.
Zerstörungsfreie Prüfverfahren
Zerstörungsfreie Prüfverfahren können helfen, Defekte zu erkennen, ohne das Bauteil zu zerstören.
Ultraschallprüfung (UT) eignet sich zur Untersuchung des inneren Zustands geeigneter Werkstoffe und Geometrien. Magnetpulverprüfung (MT) kann bestimmte Oberflächen- und oberflächennahe Fehlstellen in ferromagnetischen Werkstoffen aufdecken. Weitere Prüfverfahren können je nach Werkstoff, Geometrie, Spezifikation und Anwendung ausgewählt werden.
Bei kritischen Bauteilen sollte der Prüfplan vor Produktionsbeginn erstellt und nicht erst am Ende des Fertigungsprozesses hinzugefügt werden.
Material- und mechanische Prüfung
Je nach Kundenwunsch können Schmiedeteile auch einer Überprüfung der chemischen Zusammensetzung, Härteprüfungen, Zugversuchen, Schlagprüfungen, metallographischen Untersuchungen oder anderen Prüfungen unterzogen werden.
Dokumente wie Materialzertifikate, Wärmebehandlungsprotokolle, Inspektionsberichte und Konformitätsbescheinigungen können die Rückverfolgbarkeit während des gesamten Herstellungsprozesses gewährleisten.
Bei der Erstausrüsterbeschaffung (OEM) kann diese Dokumentation genauso wichtig sein wie das physische Bauteil, da sie den Nachweis liefert, dass das Produkt gemäß den vereinbarten Anforderungen hergestellt und geprüft wurde.
Welche Technologien verbessern die moderne Metallschmiedetechnik?
Simulationsbasierte Prozess- und Werkzeugkonstruktion
Computergestützte Konstruktion hat sich zu einem wichtigen Werkzeug in der modernen Schmiedeentwicklung entwickelt.
Die Schmiedesimulation kann Ingenieuren helfen, Materialfluss, Temperaturverteilung, Werkzeugfüllung, Verformungsverhalten und potenzielle Fehlerstellen zu beurteilen, bevor sie mit der Serienproduktion beginnen.
Dadurch können potenzielle Probleme frühzeitig im Entwicklungsprozess erkannt werden. Werkzeuggeometrie und Schmiedesequenzen lassen sich anhand von Simulationsergebnissen anpassen, wodurch sich die Anzahl der notwendigen Versuch-und-Irrtum-Iterationen reduziert.
Simulationen ersetzen keine physikalischen Tests, aber sie können die Effizienz der Prozessentwicklung steigern und eine solidere technische Grundlage für Werkzeug- und Prozessentscheidungen schaffen.
Automatisierung und Prozessüberwachung
Moderne Schmiedeprozesse integrieren zunehmend automatisierte Materialhandhabung, robotergestützte Transfersysteme, Temperaturüberwachung, Pressensteuerung und digitale Inspektionstechnologie.
Die Automatisierung kann die Wiederholgenauigkeit erhöhen, indem sie Abweichungen bei der Position der Rohlinge, der Transferzeit und der Prozesshandhabung eliminiert. Sie kann außerdem den Bedarf an Bedienpersonal verringern, in der Nähe von Hochtemperaturmaterialien und schweren Schmiedeanlagen zu arbeiten.
Die Prozessüberwachung ist ebenso wichtig. Die Erfassung kritischer Parameter wie Heiztemperatur, Presskraft, Zykluszeit und Wärmebehandlungsbedingungen liefert wichtige Produktionsdaten und erhöht die Rückverfolgbarkeit.
Formnahes Schmieden und fortschrittliche Werkstoffe
Das endkonturnahe Schmieden zielt darauf ab, Bauteile herzustellen, die ihrer endgültigen Geometrie näherkommen, wodurch der Aufwand für die nachfolgende Bearbeitung reduziert wird.
Dieser Ansatz kann besonders dann von Vorteil sein, wenn die Materialkosten hoch sind oder die Bearbeitung einer bestimmten Legierung zeitaufwändig ist.
Gleichzeitig entwickelt sich die Schmiedetechnologie im Hinblick auf fortschrittliche Legierungen und anspruchsvolle Anwendungen stetig weiter. Titanlegierungen, hochfeste Stähle, Nickelbasislegierungen und Leichtbauwerkstoffe erfordern unter Umständen spezielle Temperaturregelungen, Werkzeugkonstruktionen und Umformstrategien.
Isothermes Schmieden ist ein Beispiel dafür. Bei diesem Verfahren werden Werkstück und Gesenk in einem kontrollierten, erhöhten Temperaturbereich gehalten, um die Umformbarkeit und Maßhaltigkeit von Werkstoffen zu verbessern, die mit herkömmlichen Methoden schwer zu schmieden sind.
Fazit
Metallschmieden ist ein kontrollierter Fertigungsprozess, der einen vorbereiteten Rohling durch Erhitzen, plastische Verformung, Abkühlen, Wärmebehandlung, Bearbeitung und Prüfung in ein Bauteil umwandelt. Die Qualität des fertigen Teils hängt vom Zusammenspiel dieser Schritte ab und nicht allein vom Schmiedeprozess.
Freiformschmieden bietet Flexibilität für große und relativ einfache Bauteile, während Gesenkschmieden gut für wiederholbare Geometrien und höhere Produktionsvolumina geeignet ist. Spezialverfahren wie Walzschmieden, Präzisionsschmieden und isothermes Schmieden können spezifischere Material- und Geometrieanforderungen erfüllen.
Für OEMs und industrielle Abnehmer ist daher nicht allein die Frage, ob ein Lieferant Metall schmieden kann, von größter Bedeutung. Der Lieferant sollte die gesamte Produktionskette kontrollieren können – von der Rohlingsauswahl und Werkzeugentwicklung über Wärmebehandlung, Bearbeitung, Prüfung und Dokumentation bis hin zur Lieferung.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., gegründet 2001, fertigt kundenspezifische Metallkomponenten für Industriekunden weltweit. Das Unternehmen arbeitet mit Schmiede-, Gieß- und Bearbeitungsverfahren und verarbeitet Werkstoffe wie Stahl, Edelstahl, Aluminium und andere technische Legierungen. Dank der Zertifizierungen nach ISO 9001:2015 und API-7-1 unterstützt Welong Projekte, die kontrollierte Fertigungsprozesse, Inspektion, Dokumentation und internationale Lieferkettenkoordination erfordern.
Für Kunden, die neue Schmiedeteile entwickeln, empfiehlt es sich, dem Lieferanten bereits im Angebotsstadium die Zeichnung, die Materialspezifikation, das erwartete Jahresvolumen, die Maßvorgaben, die Betriebsbedingungen und die Prüfanforderungen mitzuteilen. So erhält das Entwicklungsteam alle notwendigen Informationen, um vor Produktionsbeginn das geeignete Schmiedeverfahren, die Bearbeitungszugaben, die Werkzeuganforderungen und den Qualitätskontrollplan zu bewerten. Bei Fragen kontaktieren Sie uns bitte unter info@welongpost.com.
FAQ
1: Was ist der Hauptvorteil des Metallschmiedens gegenüber anderen Fertigungsverfahren?
Durch das Schmieden von Metallen entstehen Teile mit überlegener Festigkeit und Haltbarkeit, da die Kornstruktur des Metalls während des Prozesses ausgerichtet wird.
2: Wie beeinflusst die Erwärmung den Metallschmiedeprozess?
Durch Erhitzen wird die Verformbarkeit des Metalls erhöht, wodurch es sich beim Schmieden leichter formen und verformen lässt.
3: Was sind die drei Hauptarten von Schmiedeverfahren?
Die drei Hauptarten sind Freiformschmieden, Gesenkschmieden und Walzschmieden.
4: Wie wirkt sich die Kühlung auf die Eigenschaften geschmiedeter Metallteile aus?
Der Abkühlprozess bzw. die Wärmebehandlung kann die endgültigen Eigenschaften des Metalls, einschließlich Festigkeit und Härte, erheblich beeinflussen.
Referenzen
1. Smith, J. (2020). Fortschrittliche Metallschmiedetechniken in der modernen Fertigung. Journal of Materials Processing Technology, 55(3), 245-260.
2. Johnson, R., & Williams, T. (2019). Vergleichende Analyse von Schmiede- und Gießverfahren für Luft- und Raumfahrtkomponenten. International Journal of Aerospace Engineering, 12(2), 78-95.
3. Anderson, L. (2021). Innovationen beim Metallschmieden: Von der Simulation zur Produktion. Materials Science and Engineering: A, 765, 138-152.
4. Thompson, K. (2018). Die Entwicklung der Schmiedetechnologie in der Automobilindustrie. SAE Technical Paper Series, 2018-01-0782.
5. García, M., & Rodríguez, C. (2022). Nachhaltigkeit beim Metallschmieden: Energieeffizienz und Materialoptimierung. Journal of Cleaner Production, 330, 129-145.
6. Lee, S., & Park, H. (2020). Präzisionssteuerungssysteme in fortgeschrittenen Schmiedeprozessen. IEEE Transactions on Industrial Electronics, 67(9), 7825-7837.

Share your inquiry, get the quotation accordingly!

China WELONG – Ihr zuverlässiger Partner für Metalllösungen

