Welche Faktoren beeinflussen die Qualität beim Warmumformprozess am stärksten?
Die Qualität des Warmschmiedeprozesses ist das Ergebnis einer eng miteinander verknüpften Kette von Faktoren, von der Temperatur beim Erhitzen des Rohlings bis hin zum Fließverhalten der Schmelze im Werkzeug. Beim Warmschmieden wird das Metall über seine Rekristallisationstemperatur hinaus verformt. Daher können selbst geringfügige Abweichungen im Wärmemanagement, der Materialzusammensetzung oder der Werkzeugkonstruktion zu Rissen, Maßabweichungen oder inkonsistenten mechanischen Eigenschaften führen. Dieser Artikel beleuchtet die wichtigsten Kriterien zur Beurteilung, ob ein Schmiedeteil den Spezifikationen entspricht oder Ausschuss ist.
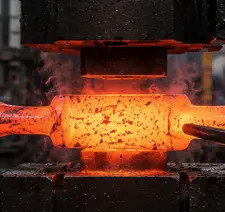
Welche Temperatur ist optimal für einen hochwertigen Warmumformprozess?
Optimale Schmiedetemperaturbereiche
Die meisten Kohlenstoff- und legierten Stähle werden bei Temperaturen zwischen 1100 °C und 1250 °C geschmiedet. Diese niedrige Temperatur gewährleistet, dass das Metall ausreichend formbar bleibt und ohne starke Kornbildung fließt. Durch die Einhaltung dieser Temperatur während des gesamten Warmumformprozesses wird die zum Formen des Rohlings benötigte Kraft reduziert, während gleichzeitig das feine, regelmäßige Korngefüge erhalten bleibt, das dem fertigen Bauteil seine Festigkeit und Zähigkeit verleiht.
Risiken von Überhitzung und Unterhitzung
Durch die zusätzliche Hitze verbrennt oder überoxidiert das Material, wodurch die Korngrenzen geschwächt werden und die Oberfläche unter Druck reißt. Umgekehrt erhöht eine unzureichende Formfüllung die Fließspannung und kann zu einer unvollständigen Formfüllung oder inneren Brüchen führen. Um beide Extreme zu vermeiden und eine gleichbleibende Teilequalität zu gewährleisten, ist es notwendig, die Ofentemperatur während des gesamten Warmumformprozesses präzise zu steuern und zu überwachen.
Temperaturgleichmäßigkeit über den gesamten Rohling
Selbst bei optimaler Durchschnittstemperatur kann eine ungleichmäßige Erwärmung des Werkstücks dazu führen, dass sich einzelne Bereiche leichter verbiegen als andere, was Verzug oder lokale Spannungsspitzen zur Folge haben kann. Induktionsheizsysteme nutzen eine präzise Zonensteuerung, um eine gleichmäßige Erwärmung zu gewährleisten, sodass jeder Bereich des Werkstücks in jedem Umformschritt vorhersehbar reagiert.
Wie beeinflussen Materialeigenschaften und Werkzeugkonstruktion die Schmiedequalität?
Legierungszusammensetzung und Warmumformbarkeit
Die chemische Zusammensetzung eines Werkstoffs beeinflusst seine Umformbarkeit bei erhöhten Temperaturen. Legierungen mit einem ausgewogenen Verhältnis von Kohlenstoff, Mangan und Spurenelementen weisen oft eine überlegene Warmumformbarkeit mit geringerem Risiko von Warmbrüchigkeit oder Versprödung auf. Die Wahl einer Werkstoffsorte, die den Anforderungen des Bauteils entspricht und gleichzeitig für die Umformung bei hohen Temperaturen geeignet ist, ist ein grundlegender Schritt für jeden erfolgreichen Warmumformprozess.
Werkzeuggeometrie und Kavitätenfüllung
Die Konstruktion beeinflusst den Materialfluss in Ecken, Rippen und dünnen Bereichen während des Umformprozesses. Plötzliche Änderungen in schlecht gefertigten Kavitäten können Lufteinschlüsse verursachen, den Materialfluss behindern oder zu lokaler Überlastung führen, was die Werkzeugstandzeit verkürzt. Mithilfe von Strömungssimulationssoftware können Ingenieure die Geometrie vor dem Schneiden des Stahls optimieren, um eine vollständige Kavitätenfüllung und eine gleichbleibende Bauteilform in jeder Charge zu gewährleisten.
Werkzeugmaterial und Vorwärmverfahren
Das Schmiedegesenk selbst muss wiederholten thermischen und mechanischen Belastungen standhalten. Daher wird gehärteter Werkzeugstahl verwendet, und die Gesenke werden vor der Fertigung vorgewärmt, um Temperaturschocks zu reduzieren und die Werkzeugstandzeit zu verlängern. Durch das Vorwärmen des Gesenks wird zudem die Temperaturdifferenz zwischen Gesenk und Werkstück stabilisiert, was einen besser vorhersagbaren Materialfluss während des Warmumformprozesses ermöglicht.
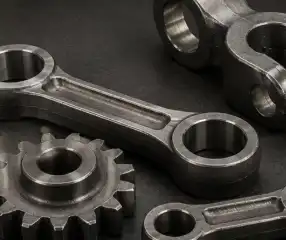
Schmierung, Materialfluss und Abkühlgeschwindigkeit beim Warmumformen
Auswahl des richtigen Schmiermittels
Schmierung verringert die Reibung zwischen Werkzeug und Werkstück, verbessert den Materialfluss und schützt die Werkzeugoberflächen vor übermäßigem Verschleiß. Gängige Schmierstoffe sind graphitbasierte und wasserlösliche Schmierstoffe, deren Auswahl von der Umformgeschwindigkeit, dem Werkzeugmaterial und den spezifischen Anforderungen des im Warmumformprozess herzustellenden Werkstücks abhängt.
Steuerung der Materialflussrichtung
Dies lenkt den Materialfluss innerhalb der natürlichen Konturen eines Bauteils und verstärkt es so gegen die im Betrieb auftretenden Belastungen. Eine gute Werkzeugkonstruktion gewährleistet, dass das Metall entlang der Kraftwege und nicht quer dazu fließt. Daher gilt die Analyse der Fließrichtung als grundlegender Qualitätsaspekt und nicht als nachträglicher Gedanke in der Produktionsplanung.
Abkühlgeschwindigkeit und Nachbehandlung nach dem Schmieden
Die Abkühlgeschwindigkeit nach der Formgebung eines Bauteils bestimmt dessen Endhärte, Korngröße und Eigenspannungsniveau. Unkontrollierte oder ungleichmäßige Abkühlung kann zu Verzug oder Gefügeunregelmäßigkeiten führen; daher setzen viele Hersteller auf kontrollierte Abkühlung oder eine anschließende Wärmebehandlung, um die von einem fachgerecht durchgeführten Warmumformprozess erwarteten mechanischen Eigenschaften zu sichern.
Was verursacht Risse, Überlappungen und andere Warmumformungsfehler?
Oberflächenrisse durch thermische Spannung
Bei zu schnellen oder ungleichmäßigen Temperaturänderungen entstehen thermische Gradienten, die Spannungen an der Materialoberfläche verursachen. Dies kann zu feinen Rissen führen. Dies gilt insbesondere dann, wenn ein Bauteil geschmiedet und anschließend zu schnell abgeschreckt wird oder wenn Wiedererwärmungszyklen schlecht geplant sind. Beides führt zu übermäßiger Belastung des Warmumformprozesses.
Falten und Knicke aufgrund ungleichmäßigen Stoffflusses
Falten entstehen, wenn Metall über sich selbst rollt, anstatt gleichmäßig zu fließen. Häufige Ursachen hierfür sind zu viel Grat, verschlissene Werkzeuge oder eine ungeeignete Füllreihenfolge. Diese Falten erzeugen Schwachstellen, die optisch schwer zu erkennen sind, aber die Dauerfestigkeit des Bauteils im Einsatz erheblich beeinträchtigen können.
Innere Hohlräume und Einschlüsse
Porosität oder nichtmetallische Einschlüsse im Rohling können beim Schmieden zu Kerbwirkungen führen und unter Belastung als innere Hohlräume sichtbar werden. Eine sorgfältige Wareneingangsprüfung und Lieferantenqualitätskontrolle sind die besten Methoden, um diese Fehler zu erkennen, bevor das Material überhaupt in die Presse gelangt.
Fazit
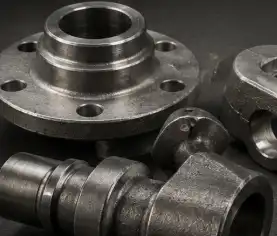
Die Qualität des Warmumformprozesses hängt vom Zusammenspiel von Temperaturkontrolle, Materialauswahl, Werkzeugkonstruktion, Schmierung und Kühltechniken ab. China Welong bietet Herstellern weltweit Dienstleistungen in den Bereichen Lieferantenentwicklung, Einkaufsüberwachung und Qualitätskontrolle für die Automobil-, Ölbohr- und Luftfahrtindustrie an, um sie bei der Steuerung dieser Einflussfaktoren durch unsere ISO 9001:2015-zertifizierten Services zu unterstützen. Welong verfügt über 20 Jahre Erfahrung und betreut über 100 Kunden weltweit. Wir helfen Ihnen gerne dabei, fehlerfreie Schmiedeteile kontinuierlich herzustellen . Kontaktieren Sie uns noch heute, um Ihre Fertigungsqualität zu verbessern.
FAQ
Frage 1: Welcher Temperaturbereich wird typischerweise zum Warmschmieden von Stahl verwendet?
A: Die meisten Kohlenstoff- und Legierungsstähle werden zwischen 1100°C und 1250°C geschmiedet, wobei der genaue Bereich von der jeweiligen Legierungszusammensetzung abhängt.
Frage 2: Warum ist die Konstruktion so wichtig für die Qualität des Warmumformens?
A: Die Geometrie bestimmt, wie das Metall in die Hohlräume fließt, und beeinflusst so die Füllvollständigkeit, die Faserrichtung und die Gesamtgenauigkeit der Abmessungen des fertigen Teils.
Frage 3: Können unsachgemäße Abkühlung nach dem Schmieden zu Defekten führen?
A: Ja, ungleichmäßige oder zu schnelle Abkühlung kann zu Verformungen, Eigenspannungen und ungleichmäßiger Härte des fertigen Bauteils führen.
Frage 4: Worin besteht der Unterschied zwischen einer Überlappung und einem Riss beim Schmieden?
A: Eine Überlappung ist eine Falte, bei der sich Metall während des Fließens selbst überlappt, während ein Riss ein Bruch ist, der durch eine Belastung verursacht wird, die die Belastbarkeit des Materials übersteigt.
Frage 5: Wie lassen sich Fehler vor Produktionsbeginn minimieren?
A: Eine sorgfältige Wareneingangskontrolle, ein validiertes Werkzeugdesign und eine kontrollierte Ofentemperatur tragen dazu bei, die Wahrscheinlichkeit von Fehlern beim Umformen zu verringern.
Partner von Welong für zuverlässige Warmumformungslösungen
Konstante Schmiedequalität beginnt mit dem richtigen Partner in der Lieferkette. China Welong bietet Ihnen zwei Jahrzehnte internationale Erfahrung, ISO 9001:2015-zertifiziertes Qualitätsmanagement und technische Unterstützung mit AutoCAD, Pro/ENGINEER und SolidWorks, um kostspielige Schmiedefehler zu vermeiden. Ob Sie Komponenten für die Automobil-, Ölbohr- oder Luft- und Raumfahrtindustrie benötigen – unser Team begleitet Ihr Projekt von der Zeichnung bis zur Auslieferung. Kontaktieren Sie uns noch heute unter metal@welongpost.com und lassen Sie sich von Welong bei Ihrem nächsten Warmumformprozess unterstützen – mit höchster Präzision und Zuverlässigkeit.
Referenzen
1. American Society for Metals (ASM International), Metals Handbook: Forming and Forging, Band 14.
2. Kalpakjian, S., und Schmid, SR, Fertigungstechnik und Technologie, Pearson Education.
3. Altan, T., Ngaile, G., und Shen, G., Kalt- und Warmumformung: Grundlagen und Anwendungen, ASM International.
4. Lange, K., Handbuch der Metallumformung, Society of Manufacturing Engineers.
5. Dieter, GE, Mechanische Metallurgie, McGraw-Hill Education.
6. Byrer, TG, Semiatin, SL und Vollmer, DC, Forging Handbook, Forging Industry Association.

Share your inquiry, get the quotation accordingly!

China WELONG – Ihr zuverlässiger Partner für Metalllösungen

